
Facteurs d’efficacité du crible vibrant inclure la distribution d'aliments, profondeur du lit, la proportion de particules proches de la taille de l'ouverture, humidité du matériau et argile, état du support écran, angle du pont, comportement vibratoire et durée pendant laquelle les particules restent sur le pont. Une séparation efficace dépend de la combinaison de ces facteurs. Un tamis plus grand ou un réglage de vibration plus élevé ne peuvent pas corriger une alimentation inégale, ouvertures aveugles ou produit inadapté coupé tout seul.
Que signifie l’efficacité du tamis vibrant?
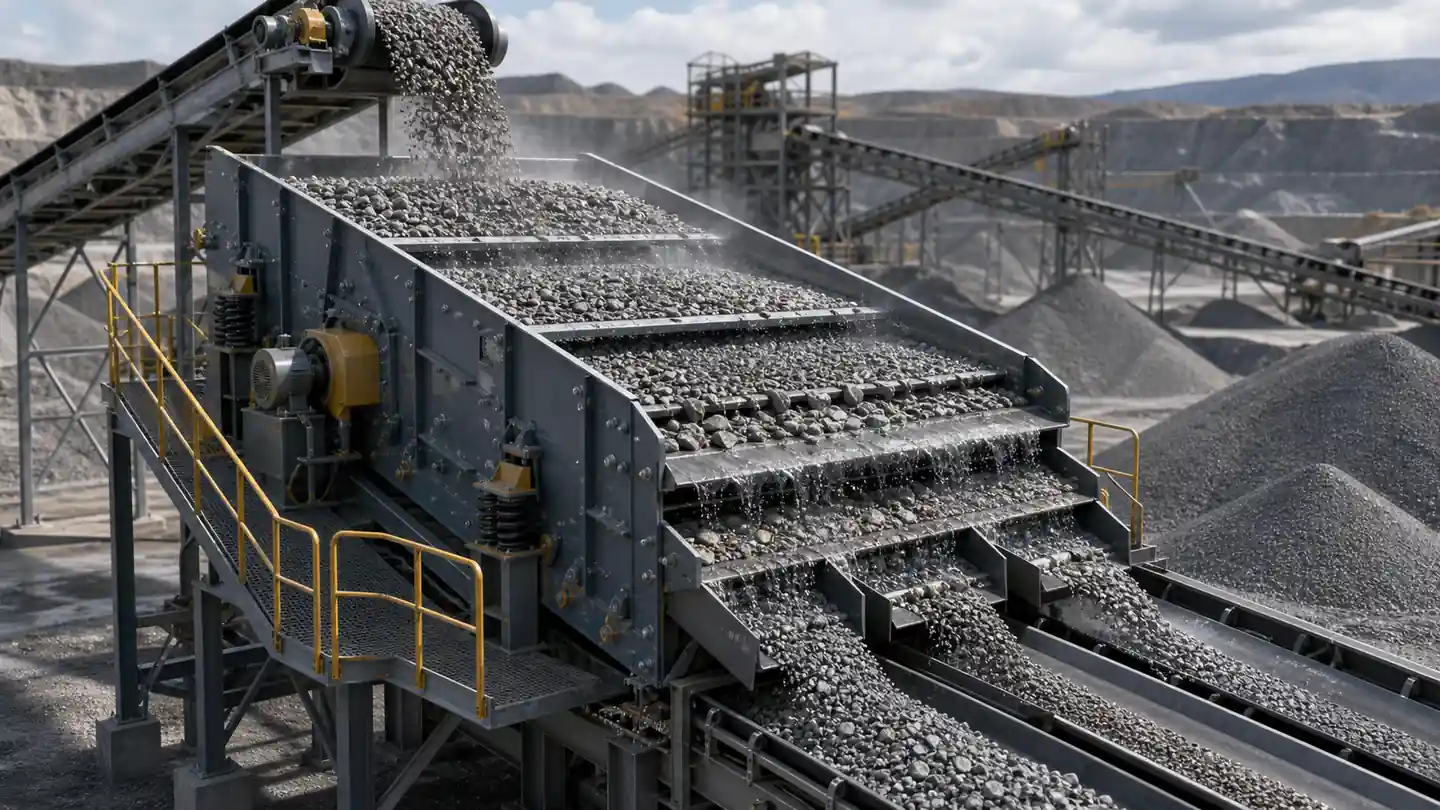
L'efficacité du criblage décrit la manière dont un crible sépare correctement le matériau autour de la taille de coupe requise.. Le jet surdimensionné doit retenir les particules plus grosses que l'ouverture, tandis que le flux sous-dimensionné devrait recevoir des particules suffisamment petites pour passer. En pratique, certaines particules fines restent dans le matériau surdimensionné et certaines particules grossières peuvent pénétrer dans le matériau inférieur à travers un support endommagé., points de contournement ou ouvertures allongées.
Le débit et la qualité de séparation sont liés mais pas identiques. Un deck peut déplacer une masse importante tout en produisant une division imprécise. Inversement, un taux d'alimentation trop conservateur peut améliorer la séparation mais ne pas atteindre l'objectif de production de l'usine. L'évaluation correcte combine donc le débit massique sec avec l'analyse granulométrique de l'aliment et des deux produits..
Le devoir d’écran compte également. Le scalping élimine une fraction grossière avant une autre étape, le calibrage produit des fractions commercialisables contrôlées, et la déshydratation sépare l'eau libre des solides. Ces tâches utilisent différents médias, preuve de mouvement et de processus. Le Gamme de cribles vibrants Vanore doit donc être adapté à un matériau et à une fonction définis plutôt qu'à un seul chiffre d'efficacité.
Les principaux facteurs d’efficacité du crible vibrant
| Facteur | Pourquoi c'est important | Ce qu'il faut observer | Preuve utile |
|---|---|---|---|
| Distribution d'aliments | L'alimentation concentrée laisse une partie du pont inutilisée et crée un lit local profond. | Couverture du matériau sur toute la largeur utile à l’extrémité d’alimentation. | Inspection de la boîte d'alimentation, chargement de la bande et échantillons sur toute la largeur du pont. |
| Profondeur du lit et vitesse d'alimentation | Un lit plus épais augmente la distance que les particules sous-dimensionnées doivent parcourir pour atteindre une ouverture. | Déferlement, pieux profonds, transfert et modification de la densité de décharge. | Débit massique sec, densité apparente, tendance des mangeoires et observations des lits. |
| Particules proches de l'ouverture | Les particules proches de la taille de l’ouverture ont moins d’orientations de passage réussies. | Une grande quantité de matière proche de la limite du produit requis. | Analyse détaillée du tamis d'alimentation autour de la taille de coupe. |
| Humidité et argile | L'adhésion et l'agglomération entravent la stratification et peuvent aveugler les zones ouvertes. | Revêtements collants, ouvertures chevillées et fines humides attachées aux surdimensionnés. | Humidité par fraction granulométrique, Comportement de l'argile et tests de comparaison humide/sec. |
| Médias d'écran | Forme de l'ouverture, aire ouverte, l'usure et la tension influencent le passage et la précision du produit. | Bloqué, étiré, panneaux déchirés ou inégalement usés. | Inspection du pont, contrôles d'ouverture et enregistrements de contamination des produits. |
| Mouvement et inclinaison | Ils influencent la vitesse de transport, présentation des particules et temps de séjour. | Transports lents, jet de matériel, déplacement irrégulier ou décharge rapide. | Paramètres de la machine vérifiés, mesures de vitesse et d'état de fonctionnement. |
| État mécanique | Composants en vrac, Un soutien inégal ou des problèmes de conduite peuvent modifier le mouvement prévu. | Bruit anormal, chaleur, mouvement, contact structurel ou comportement inégal du pont. | Historique d’inspection et mesures effectuées selon la procédure du fabricant. |
1. Distribution des aliments sur le pont
La distribution uniforme est le premier point de contrôle car le tamis ne peut pas utiliser une zone qui reçoit peu de matière. Un ruisseau central étroit crée une profondeur de lit locale excessive, tandis que les sections extérieures du pont contribuent peu à la séparation. La boîte à nourriture, la géométrie de la goulotte et la trajectoire du matériau doivent répartir la charge sans permettre à l'impact d'endommager le matériau.
Une écurie alimentateur vibrant peut réduire les surtensions devant l'écran, mais la goulotte doit toujours délivrer le matériau à travers le pont. Les opérateurs doivent comparer le chargement d'un côté à l'autre et vérifier si un bord de décharge transporte visiblement plus de matériau.. Si la distribution change lors des cycles du concasseur en amont, résolvez le problème de surtension et de transfert avant de régler le lecteur d'écran.
2. Profondeur du lit, Stratification et temps de présentation
Une fois que le matériau atteint le pont mobile, les particules plus petites doivent migrer à travers les espaces entre les particules plus grosses. Cette stratification expose le sous-dimensionnement à la surface de l'écran. Un lit profond donne aux particules inférieures un chemin plus long vers le pont, tandis qu'un transport rapide peut réduire le nombre de possibilités d'atteindre et de dépasser une ouverture.
La réduction de la vitesse d'alimentation n'est pas la seule réponse. Chargement inégal, matière en recirculation excessive, un produit de concasseur modifié ou une décharge restreinte peuvent tous augmenter la profondeur du lit. Revoir l'intégralité ligne fixe de concassage et de criblage de sorte que le tamis reçoive une distribution de taille et un débit massique stables.
3. Distribution granulométrique et forme des particules
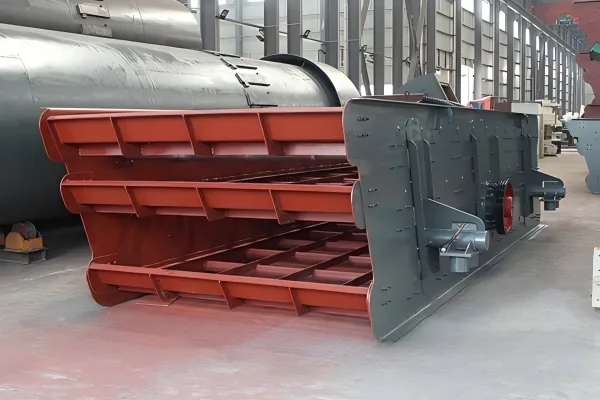
Les particules beaucoup plus petites qu'une ouverture non obstruée ont généralement une forte probabilité de passage après avoir atteint le pont.. La séparation devient plus difficile à mesure que la taille des particules se rapproche de l'ouverture. Un aliment contenant une grande fraction de taille proche peut donc nécessiter une surface et un temps de présentation plus efficaces qu'un aliment ayant la même masse totale mais moins de particules de taille proche..
La forme influence également l'orientation. Les particules plates ou allongées peuvent s'approcher d'une ouverture différemment des particules approximativement équidimensionnelles. Leur comportement au passage peut affecter à la fois les contaminations surdimensionnées et la coupe apparente du tablier.. Une analyse granulométrique détaillée, étayé par des observations de forme, le cas échéant, est plus utile qu'une figurine nominale de grande taille.
4. Humidité, Blindage d'argile et d'écran
L'humidité de surface peut lier les particules fines entre elles et aux particules grossières. L'argile peut renforcer cette agglomération, restreindre les mouvements à l’intérieur du lit et remplir les ouvertures. Le résultat est une zone ouverte moins efficace et davantage de matériaux fins égarés dans le flux surdimensionné.. Les conditions peuvent également changer après la pluie ou lorsqu'un nouveau front de taille introduit un comportement différent de l'argile..
Ne présumez pas que l’ajout d’eau résout toujours le problème. Le criblage humide nécessite une distribution contrôlée du jet, capacité de drainage et voie d’eau et de solides en aval. En fonction du matériau et des spécifications du produit, le processus peut nécessiter un lavage, équipement de lavage ou de déshydratation. Le plus large gamme d'équipements de traitement des minéraux montre comment le criblage est lié aux étapes de préparation et de séparation.
5. Ouverture, Conditions des zones ouvertes et des écrans
L'ouverture nominale définit la limite de séparation prévue, mais la zone ouverte utilisable détermine la surface du pont disponible pour le passage. Ouvertures chevillées, amendes respectées, relâcher la tension, les panneaux usés et les déchirures modifient cette zone. Un support endommagé peut envoyer un produit surdimensionné dans le produit fin, tandis que l'aveuglement envoie le sous-dimensionné dans le produit grossier.
Les inspections doivent couvrir l’ensemble du pont, attaches de panneaux, transitions d'étanchéité latérale et de décharge. Une usure inégale indique souvent une mauvaise répartition des aliments ou un impact concentré. Le remplacement du support doit restaurer l'ouverture spécifiée et la condition d'installation; Changer l'ouverture simplement pour compenser un autre problème de processus peut modifier la gradation du produit sans en corriger la cause..
6. Angle du pont, Mouvement et stabilité mécanique
L'inclinaison du pont et le comportement vibratoire contrôlent la manière dont les matériaux sont transportés et présentés à la surface.. Des déplacements plus rapides peuvent augmenter le taux de traitement mais raccourcir le temps de séjour. Un déplacement plus lent peut approfondir le lit ou restreindre le déchargement si l'aliment dépasse la capacité de charge disponible.. Le réglage utile dépend de la conception de la machine, ouverture, nourriture et service.
Les réglages de fonctionnement doivent rester dans les limites du fabricant de l’équipement.. Avant de les changer, inspecter le lecteur, roulements, ressorts ou éléments d'isolation, fixations structurelles et état du support. Son anormal, la température ou le mouvement peuvent indiquer un problème mécanique plutôt qu'un paramètre de processus. Les écrans peuvent également créer des bruits dangereux sur le lieu de travail, les usines doivent donc évaluer l’exposition et suivre les contrôles applicables; le Conseils de prévention de la perte auditive du NIOSH fournit une référence de sécurité non commerciale.

Comment diagnostiquer de mauvais résultats de dépistage
- Définir le problème du produit. Indiquer s'il s'agit d'un matériau fin surdimensionné, matériau grossier sous-dimensionné, débit instable, support bloqué ou autre résultat mesuré.
- Échantillon de trois flux. Collecter un flux représentatif, échantillons surdimensionnés et sous-dimensionnés pendant la même période de fonctionnement et analyses par tamisage complètes.
- Confirmer le débit massique. Enregistrez le débit d'alimentation à sec lorsque cela est possible et notez les surtensions du chargeur, charge de recirculation et changements de source.
- Inspecter la distribution et le comportement du lit. Vérifier la largeur de pont utilisable, chargement d'un côté à l'autre, impact local et profondeur du matériau.
- Inspecter la zone ouverte. Recherchez l'aveuglement, rattachement, larmes, panneaux lâches, voies de contournement et usure inégale.
- Examiner l'humidité et l'argile. Comparez les conditions actuelles avec des périodes sèches ou des tests de dépistage humide représentatifs.
- Vérifier l'état de la machine. Suivez la procédure d'inspection du fabricant pour le lecteur, prend en charge, attaches et mouvement.
- Changer un facteur contrôlé. Mesurez la répartition du produit résultante avant de procéder à un autre ajustement.
Indicateurs de processus et indicateurs d'état de la machine
Indicateurs de processus
Graduation des aliments, débit massique sec, humidité, comportement de l'argile, les analyses par tamisage du produit et les matériaux égarés montrent si la séparation requise est atteinte.
Indicateurs de pont
Distribution, profondeur du lit, aire ouverte, usure des panneaux, l'aveuglement et le contournement révèlent l'efficacité avec laquelle le matériau utilise la surface de l'écran.
Indicateurs mécaniques
Son anormal, chaleur, attaches desserrées, des supports endommagés ou un mouvement modifié indiquent une condition qui nécessite une inspection selon la procédure de la machine.
Ces groupes doivent être examinés ensemble. Un deck propre ne prouve pas que la répartition des produits est correcte, et un échantillon de produit médiocre n'identifie pas automatiquement le lecteur comme la cause. Les observations coordonnées évitent les ajustements répétés qui déplacent le symptôme sans résoudre la contrainte sous-jacente.
Données de projet nécessaires pour correspondre à une tâche d'écran
L'appariement des équipements commence par des données de matériaux représentatives et une exigence de produit définie. Fournir la distribution de la taille des aliments, la plus grosse masse, densité apparente, plage d'humidité, comportement de l'argile, forme des particules, le cas échéant, tailles de coupe requises, fractions de produit, plage de capacité sèche et calendrier d’exploitation. L'agencement de l'usine doit également identifier les équipements en amont, chargements de retour, disponibilité de l'eau, support d'élévation, interfaces de convoyeur et accès pour la maintenance.
Pour une nouvelle usine, le tamis doit être évalué dans le cadre du bilan matière complet. Pour une installation existante, les enregistrements d'exploitation et les échantillons synchronisés aident à distinguer une zone insuffisante d'une alimentation instable, état du support ou matériau modifié. Vanore Mining peut examiner ces entrées et connecter l'écran à l'alimentation, écrasement, équipement de lavage ou de traitement en aval.
FAQ sur l’efficacité des cribles vibrants
Quel est le premier facteur à vérifier lorsque l’efficacité du dépistage diminue?
Confirmer le problème du produit mesuré, puis vérifiez la distribution des aliments et la zone ouverte disponible. Un chargement inégal et des supports bloqués ou endommagés peuvent modifier la séparation même lorsque les paramètres du lecteur n'ont pas changé..
Pourquoi les particules de taille proche rendent-elles le criblage plus difficile?
Les particules proches de la taille de l'ouverture ont une probabilité plus faible de trouver une position appropriée et de passer par une ouverture.. Une fraction élevée de taille proche peut donc nécessiter plus de temps de présentation et une surface d'écran efficace..
Comment l'humidité affecte-t-elle un tamis vibrant?
L'humidité peut faire adhérer de fines particules, former des agglomérats et des ouvertures aveugles, surtout quand l'argile est présente. L'effet dépend du matériau, répartition de l'humidité, ouverture et si le devoir est un criblage sec ou humide.
L'augmentation des vibrations améliore-t-elle toujours le dépistage?
Non. Le mouvement affecte le transport et la présentation des particules, mais les réglages doivent rester dans la conception de la machine et convenir à l'alimentation et au service. Un ajustement excessif ou inadapté ne peut pas corriger une mauvaise distribution, support aveuglant ou endommagé.
Quels échantillons sont nécessaires pour calculer les performances de dépistage?
Collecter un flux représentatif, échantillons surdimensionnés et sous-dimensionnés pendant la même période de fonctionnement stable. Déterminez le débit massique sec et effectuez des analyses granulométriques complètes pour les trois flux afin que les matériaux grossiers et fins égarés puissent être quantifiés..