
L'alimentation par étranglement du concasseur à cône signifie maintenir une chambre de concassage correctement remplie et alimentée en roche uniformément répartie., plutôt que de le laisser fonctionner presque à vide. Il prend en charge le broyage particule sur particule et un fonctionnement plus cohérent. Cependant, une chambre pleine n’autorise pas à dépasser la puissance de la machine, limites de pression ou de décharge. Le niveau de matériau correct dépend du modèle de concasseur, chambre et application; utilisez le manuel de l'équipement plutôt qu'une règle universelle de hauteur d'alimentation.
Quel changement d'alimentation du starter du concasseur à cône à l'intérieur de la chambre
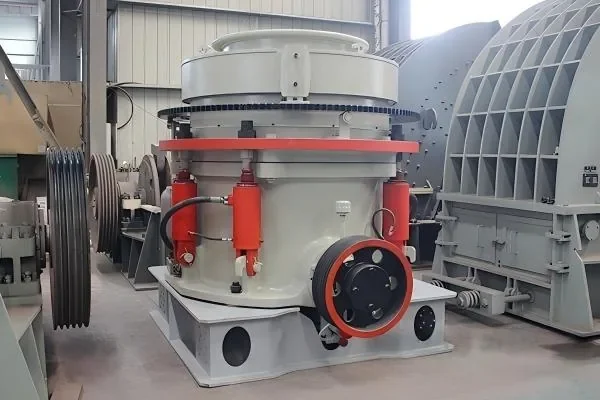
Un concasseur à cône comprime la roche entre son manteau et son concave. Avec suffisamment de matériel dans la chambre, les particules se pressent également les unes contre les autres. Lorsque la nourriture devient fine, flux intermittent, les conditions de travail changent: le remplissage de la chambre fluctue, et la machine ne peut pas maintenir le même environnement de concassage tout au long du cycle.
Cela explique la préférence pour une chambre alimentée en continu dans de nombreuses applications de concassage à cône.. Cela ne signifie pas qu’augmenter indéfiniment l’alimentation améliore les performances.. Le matériau doit quand même passer par la chambre sélectionnée et quitter la machine sans dépasser ses limites de fonctionnement.
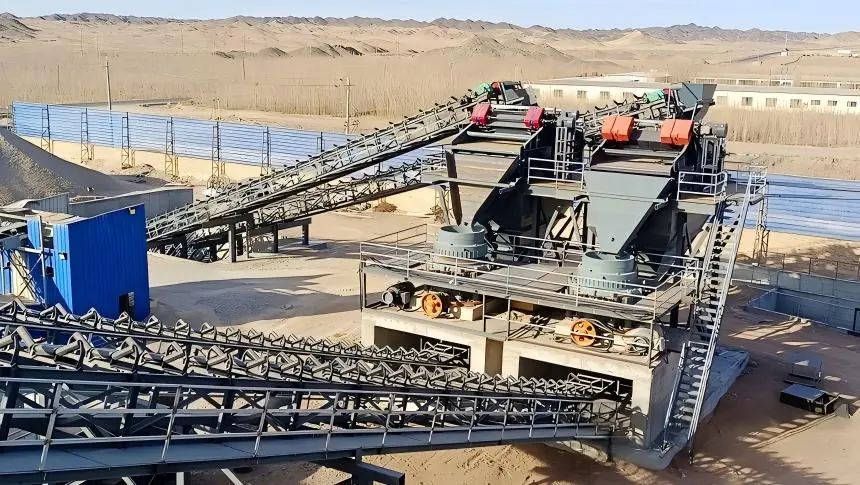
Complet, affamé ou surchargé: distinguer les conditions
| Condition | Que chercher | Ce que signifie l'observation |
|---|---|---|
| Alimentation d'étranglement appropriée | Le matériau reste proche du niveau prescrit et est réparti dans la chambre; les valeurs de fonctionnement restent dans les limites. | Fournir, le remplissage de la chambre et le chargement de la machine sont compatibles. |
| Alimentation affamée ou intermittente | La chambre se vide ou reçoit à plusieurs reprises de petits lots séparés par des espaces. | Enquêter sur le contrôle de l'alimentation et de l'alimentateur avant de traiter le réglage du concasseur comme la cause. |
| Chargement ou emballage excessif | Le matériau s’accumule anormalement, ou la machine développe des alarmes de surcharge, pression anormale ou mouvement mécanique. | Un niveau élevé n’est pas une preuve d’une alimentation correcte. Suivez la procédure opératoire et recherchez la cause. |
La même distinction s'applique lors de l'examen équipement de concasseur à cône à ressort et configurations de concasseur à cône hydraulique. Leurs contrôles et dispositifs de protection diffèrent, les limites de fonctionnement doivent donc provenir de la documentation spécifique de la machine.
Commencez par le tampon d’approvisionnement, pas un chargeur plus rapide
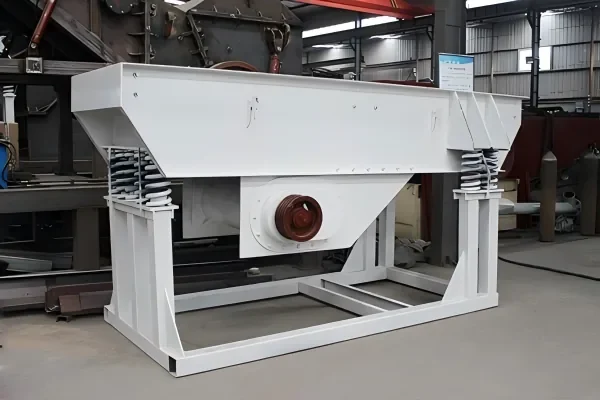
Un bac de surtension ou un stock en amont peut absorber les lacunes dans la livraison des matériaux.. Un alimentateur contrôlé dose ensuite le matériau tamponné vers le concasseur.. Sans suffisamment de matériel disponible en amont, augmenter la vitesse du chargeur ne peut que vider la trémie plus tôt et créer une autre interruption.
La détection de niveau et le contrôle du chargeur peuvent aider à maintenir le niveau de matériau prescrit. Leur logique doit également respecter les verrouillages du concasseur et du système de déchargement.. Un signal de haut niveau n'est utile que lorsque le capteur est fiable, l'alimentation peut être régulée et l'équipement en aval peut recevoir le rejet.
Distinguons d’abord deux situations: un tampon vide ne peut pas alimenter la chambre, tandis qu'un tampon plein avec des points de livraison instables vers le chargeur, goulotte ou dispositif de commande. La direction corrective est différente. Le alimentateur vibrant est une option d'équipement dans un système d'alimentation; son adéquation dépend du matériau et du devoir requis.
Une chambre pleine peut toujours recevoir une mauvaise alimentation
Les particules grossières entrant d'un côté et les particules fines entrant de l'autre créent une ségrégation. Le simple fait d’augmenter le niveau ne corrige pas cette répartition inégale. Examinez la goulotte de transfert et le point d'atterrissage des aliments depuis une position d'observation sûre., et vérifiez si l'agencement répartit le matériau autour de la chambre plutôt que de le déposer contre un côté.
Taille de l'alimentation, classement, la teneur en humidité et en argile compte également. Un format surdimensionné peut gêner l'entrée et le chargement; les matériaux collants et les fines excessives peuvent contribuer à un emballage dans des applications inappropriées. L'enveloppe d'alimentation acceptable varie en fonction de la chambre. Ne pas appliquer de seuil d’élimination des fines sur la machine d’un autre fabricant comme exigence universelle.
Là où le circuit nécessite un sous-dimensionnement pour contourner le cône, le étape de dépistage en amont doit effectuer cette séparation de manière fiable. Sinon, un réglage du chargeur peut masquer un problème de préparation du matériau sans le corriger.
Lire ensemble le niveau de matériau et les signaux de fonctionnement
Le courant ou la puissance du moteur ne peuvent à eux seuls indiquer si la chambre est correctement remplie.. Dureté, le classement et le réglage de l'alimentation affectent également la charge. Inversement, un niveau de matériau élevé à lui seul ne dit pas grand-chose sur la sécurité du chargement ou sur la qualité du produit.
Revoyez ces observations ensemble:
- Fournir: Le tampon en amont est-il disponible, et le chargeur distribue-t-il en continu?
- Distribution: Le matériau pénètre-t-il dans la chambre sans ségrégation évidente?
- Réponse de la machine: Le pouvoir est-il, pression et autres lectures spécifiées dans la plage de fonctionnement autorisée?
- Décharge et produit: La décharge est-elle dégagée, et le produit échantillonné répond-il à la classification requise?
Si la puissance augmente après un changement d'alimentation, ne resserrez pas automatiquement le réglage et ne continuez pas à ajouter du matériau. Déterminer quelle condition a changé et suivre la procédure de l'équipement. L'explication séparée de réglage côté fermé couvre sa relation avec la taille du produit; cela ne remplace pas le diagnostic de l'alimentation.
Lorsque l'inspection nécessite un arrêt
Ne mettez pas la main dans une trémie, dégager une goulotte ou inspecter la chambre pendant que le système peut bouger ou redémarrer. Une machine arrêtée peut encore contenir de l'énergie stockée et du matériel instable. Le personnel autorisé doit respecter l’isolement du site, procédures de vérification et de contrôle du matériel avant d’accéder à l’équipement.
Conseils de maintenance des équipements du HSE explique l'isolation sûre et le contrôle de l'énergie stockée avant la maintenance. Les règles minières applicables, les exigences locales et les instructions relatives à l'équipement restent essentielles pour le travail réel.
Juger un ajustement alimentaire par le résultat de la plante
Après un ajustement approuvé, comparer le fonctionnement dans des conditions représentatives plutôt que de sélectionner un seul moment favorable. Enregistrer le matériel, chambre, paramètre, modèle d'alimentation, relevés de fonctionnement et classement des produits. Lorsque cela est pratique, modifier un facteur contrôlable à la fois afin que le résultat puisse être interprété.
En circuit fermé, plus de matière passant à travers le cône ne signifie pas nécessairement plus de produit vendable quittant l'usine. Le retour des produits surdimensionnés fait partie de la charge de travail du concasseur. Comparer le résultat final, recirculant le matériau et la qualité du produit avant de conclure qu'un débit d'alimentation plus élevé a aidé.
Le résultat utile est un remplissage approprié de la chambre avec une charge acceptable et le produit requis, pas la trémie la plus pleine possible. Si une répartition inégale persiste, inspecter ses effets lors d’un arrêt autorisé; modèles d'usure du revêtement conique peut fournir des preuves supplémentaires en plus des enregistrements d'alimentation.