
UN évaluation d'usine de fabricant d'équipement minier doit vérifier comment le fournisseur contrôle la conception, matériels, usinage, soudage, assemblée, inspection, tests et enregistrements finaux. Zone d'usine, le nombre d'employés et les grandes machines-outils indiquent une capacité potentielle, mais ils ne prouvent pas qu'un concasseur spécifique, moulin, le four ou la machine de traitement respectera les obligations convenues. L'évaluation la plus solide suit un composant ou une commande représentatifs, depuis le dessin approuvé jusqu'au résultat d'inspection traçable..
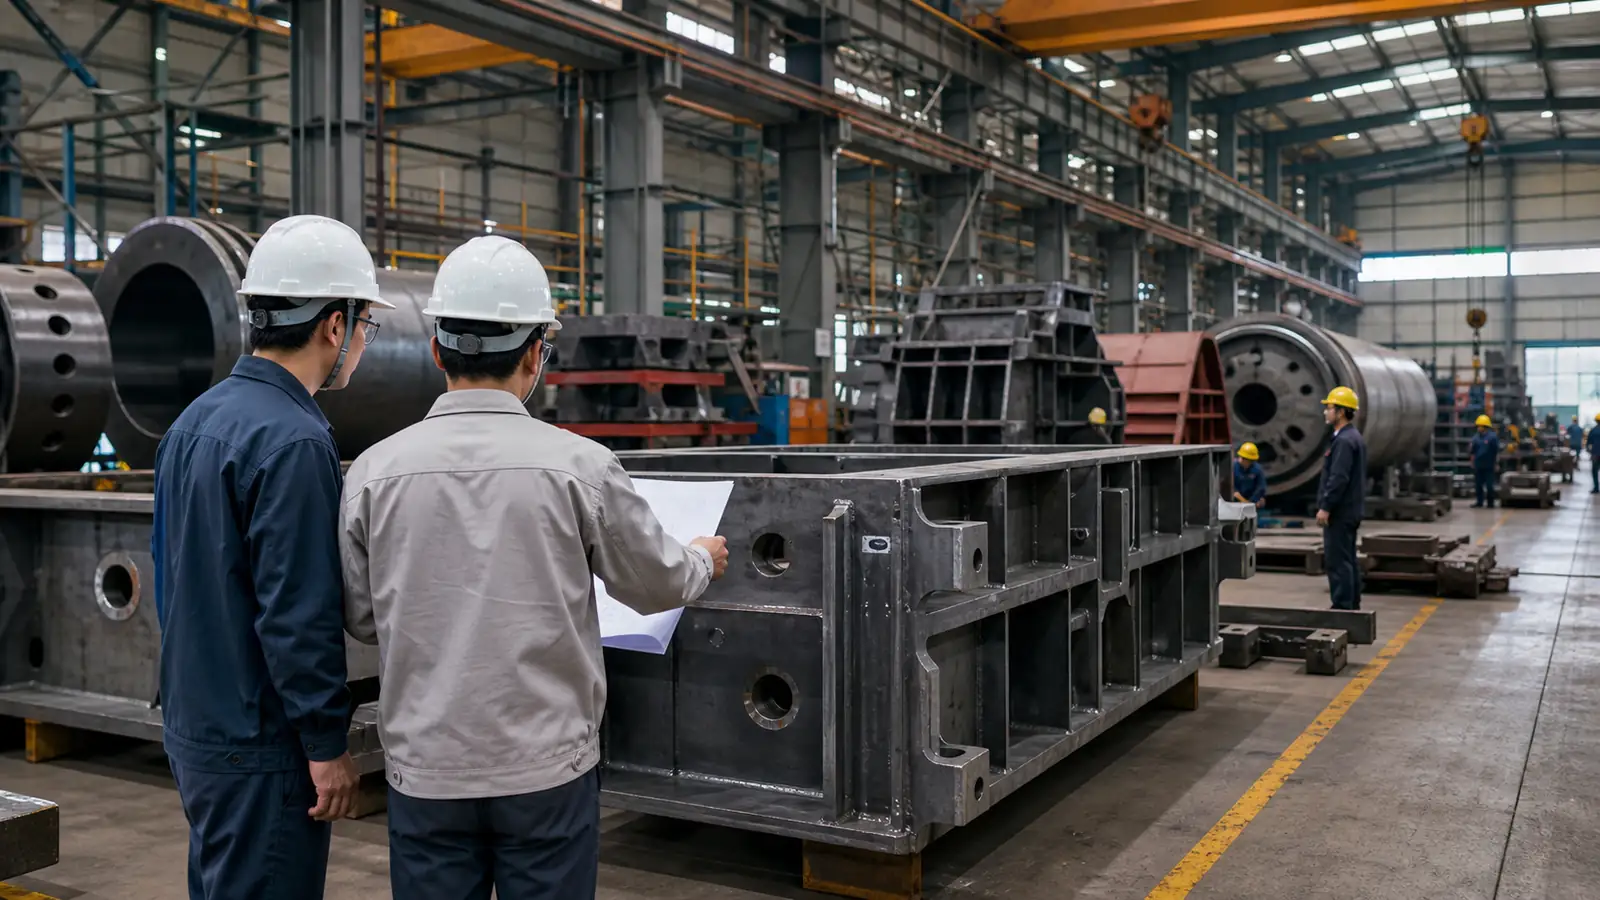
Commencez par la portée du produit et la responsabilité de fabrication
Commencez par définir de quoi l’usine est responsable. Un fournisseur peut concevoir et fabriquer des machines complètes, fabriquer uniquement des structures sélectionnées, acheter des systèmes d'entraînement et des roulements, ou externaliser le casting, traitement thermique, usinage et revêtement. L'externalisation n'est pas automatiquement une faiblesse, mais la responsabilité, contrôle des fournisseurs, l'inspection et la traçabilité à l'arrivée doivent rester claires.
La portée doit correspondre aux produits évalués. Fabrication de preuves pour équipement de concassage stationnaire met l'accent sur les cadres, arbres, roulements, interfaces de pièces d'usure et jeux assemblés. Grand broyeurs ajouter la fabrication de coques, surfaces de montage usinées, engrenage et alignement. Fours rotatifs et séchoirs nécessitent le contrôle de longues sections cylindriques, interfaces de support, piloter les relations d’alignement et d’assemblage sur site.
Domaines d’évaluation d’usine et preuves
| Domaine d'évaluation | Que vérifier | Preuve utile | Signal faible |
|---|---|---|---|
| Contrôle de conception | Entrées approuvées, calculs si nécessaire, version du dessin, contrôle des révisions et autorisation de modification. | Historique des révisions, dessin approuvé, nomenclature et plan d'inspection associé. | Dessins sans statut d'approbation ou différentes révisions au bureau et en atelier. |
| Contrôle des matériaux | Spécification, documents fournisseur, identification, stockage, approbation d'émission et de substitution. | Certificat matériel, identité de la chaleur ou du lot, enregistrement de réception et marque de traçabilité. | Matériel non identifié ou assurance verbale sans dossiers. |
| Usinage | Enveloppe partielle, méthode de configuration, tolérances critiques, exigences de surface et capacité de mesure. | Fiche de processus, enregistrement de l'instrument calibré et rapport dimensionnel représentatif. | Une grande machine-outil présentée sans preuve de résultats d'inspection réalisables. |
| Soudage | Procédure, qualification du personnel, consommables, préparation commune, préchauffer là où spécifié, contrôle d'inspection et de réparation. | Procédure applicable, dossier de soudeur, plan de soudure, rapport d'inspection et clôture des réparations. | L’aspect visuel traité comme seul critère d’acceptation. |
| Assemblée | Ajuster, alignement, autorisations, serrage, lubrification, contrôle de la rotation et de l'interface. | Liste de contrôle d'assemblage, valeurs mesurées, enregistrement du couple ou de la tension si nécessaire, et journal des exceptions. | Achèvement de l'assemblage enregistré sans mesures réelles. |
| Essai | Portée du test, conditions, instruments, critères d’acceptation et traitement des écarts. | Procédure de test approuvée, lectures réelles, déclaration de résultat et clôture signée. | Une vidéo en cours d'exécution sans conditions de test ni limites d'acceptation. |
| Documentation | Les enregistrements correspondent au numéro de série livré, configuration et commande approuvée. | Liste de dessins, certificats, dossiers d'inspection et d'essai, manuels et liste de colisage. | Documents génériques non rattachables à la machine fournie. |
Le contrôle de la conception doit atteindre l'atelier
La capacité de conception n'est pas démontrée par des captures d'écran de logiciels ou par un bureau de dessin seul. L'usine a besoin d'un itinéraire contrôlé depuis les exigences du projet jusqu'au dessin publié, nomenclature, instruction de processus et point d'inspection. Lorsqu'une révision change de matière, tolérance, configuration de l'interface ou du composant, les documents concernés et les travaux en cours doivent être identifiés.
Un examen utile sélectionne un composant actuel et compare le dessin approuvé lors de l'ingénierie., production et contrôle. Le numéro du dessin, les exigences de révision et d’acceptation doivent convenir. Si un changement s'est produit, le dossier devrait montrer qui l'a approuvé, quelles pièces ont été affectées et comment les travaux déjà réalisés ont été évalués.
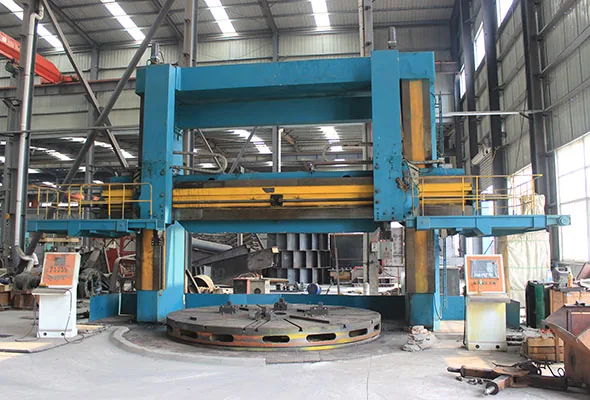
La capacité d’usinage dépasse la taille de la machine
Grands tours, les aléseuses et les tours verticaux établissent l'enveloppe physique que l'usine peut traiter. La capacité dépend également du montage, stratégie de référence, état de l'outil, compétence de l'opérateur, effets de la température, accès aux mesures et stabilité des configurations répétées. Une machine capable de maintenir la pièce n'est pas automatiquement capable de produire toutes les tolérances spécifiées..
Vérifier un rapport dimensionnel représentatif par rapport au dessin. Sièges de roulements critiques, l'arbre s'adapte, interfaces d'engrenage ou d'accouplement, les faces de montage et les caractéristiques d'alignement doivent avoir des méthodes définies et des valeurs réelles enregistrées. Les instruments de mesure doivent être adaptés à la tolérance et contrôlés pour que leurs résultats restent fiables.
La qualité du soudage nécessite une chaîne contrôlée
Les équipements lourds contiennent souvent des plaques épaisses, interfaces et joints coulés-fabriqués exposés à des charges cycliques ou à des chocs. La qualité du soudage commence donc avant l'amorçage de l'arc. Qualité du matériau, préparation commune, processus, consommable, contrôles de l'apport de chaleur là où spécifié, la séquence de soudage et l'accès pour l'inspection affectent tous le résultat.
L'étendue et la méthode d'inspection doivent suivre le risque du composant, matériel, type de joint, épaisseur et exigence contractuelle. Inspection visuelle, particule magnétique, pénétrant, les méthodes ultrasoniques et radiographiques révèlent différentes conditions; une méthode n’est pas universellement appropriée. Les rapports nécessitent une identité partielle, emplacement commun, méthode, procédure, personnel, référence de résultat et d'acceptation.
L'assemblage et les tests en usine nécessitent une acceptation mesurée
L'assemblage convertit les composants individuels en une machine fonctionnelle. Cette étape devrait vérifier l'alignement, surfaces de contact, installation de roulements, autorisations, contrôle des fixations, lubrification, gardes, sens de rotation et interfaces pour installation sur site. Les contrôles applicables varient selon la machine, donc une liste de contrôle générique signée est plus faible qu'un enregistrement contenant des valeurs réelles et des limites d'acceptation.
Une course à vide peut confirmer la rotation de base, son, fuite, tendance de la température ou réponse du contrôle dans le cadre défini en usine, mais il ne peut pas reproduire les propriétés du minerai, charge de processus ou le circuit complet de l'installation. Les tests en usine et sur site doivent indiquer leurs conditions et limites. Pour intégré équipement de traitement des minéraux, données d'interface entre l'alimentation, affûtage, la classification et la séparation peuvent être aussi importantes que le test individuel de la machine.
Comment vérifier la capacité sans se fier aux gros titres
- Cartographier l'itinéraire de production. Identifier la version de conception, achat, coupe, formation, soudage, traitement thermique, usinage, assemblée, revêtement, responsabilités en matière de tests et d'emballage.
- Trouver le processus de goulot d'étranglement. Comparez l'enveloppe de pièces requise et la charge de travail mensuelle avec les machines, changements, agencements et personnel qualifié disponible.
- Revoir les travaux en cours. Confirmez que les commandes en cours, l'identification et l'étape de production soutiennent la portée du produit déclaré.
- Séparer le travail interne et externalisé. Enregistrez quels processus quittent le site et comment les fournisseurs, transport, l'inspection à l'arrivée et le calendrier sont contrôlés.
- Comparez l'achèvement prévu et réel. Utiliser des commandes représentatives pour comprendre la variation des délais, retravailler et clôturer les documents plutôt que de se fier uniquement à la capacité annuelle nominale.
- Inclure des ressources de qualité. Personnel d'inspection, instruments, L'accès aux END et l'examen des dossiers doivent évoluer avec le volume de production.
Séparer l’infrastructure des installations des preuves de fabrication
Un résistant aux intempéries, un atelier bien éclairé et organisé protège les matériaux, composants, instruments et travaux en cours. Des spécialistes de l'enveloppe du bâtiment tels que Jésus illustrer que les systèmes de toiture pour les bâtiments industriels constituent une discipline de produit distincte. L'état du bâtiment soutient la production, mais cela ne prouve pas la précision de l'usinage, acceptation des soudures ou performances de l'équipement. Évaluer l’installation en tant qu’infrastructure, puis vérifiez la capacité de fabrication au moyen de documents contrôlés et de résultats mesurés.
Les certificats et les réclamations nécessitent une vérification de la portée
Un certificat ne peut prendre en charge l'évaluation d'un fournisseur que lorsque son entité juridique, lieu de fabrication, activités couvertes, organisme émetteur, l'édition standard et la validité correspondent à l'ouvrage examiné. Un certificat pour le trading, les ventes ou un autre site peuvent ne pas couvrir la conception et la fabrication dans l'usine visitée. De même, un logo standard sur une brochure ne remplace pas un certificat traçable.
Les normes servent également à des fins différentes. Une norme de gestion de la qualité aborde les processus organisationnels; les normes de soudage traitent des contrôles de fabrication et de l'acceptation; les normes de mesure abordent la confiance dans les résultats; les normes de sécurité des machines traitent de l’évaluation des risques. Aucun de ces éléments ne prouve à lui seul qu'une machine particulière répond aux exigences de processus convenues..
Une séquence pratique de visite d'usine
Avant la visite
Définir la portée du produit, composants critiques, conditions de destination, documents requis, processus externalisés et dossiers représentatifs à examiner.
Pendant la visite
Suivre un composant depuis le dessin et l'identité matérielle jusqu'à la fabrication, usinage, inspection, assemblage et contrôle des documents. Enregistrer les preuves et les lacunes non résolues.
Après la visite
Capacité vérifiée distincte, capacité conditionnelle et preuves manquantes. Attribuer des actions, parties responsables et documents de clôture avant approbation du fournisseur.
Le Usine d'équipement minier de Vanore la page présente l'étendue de la production et les ressources de fabrication de l'entreprise. L'évaluation spécifique au projet doit toujours connecter la machine requise, matériels, interfaces, plan de contrôle et documents de livraison à la commande applicable.
FAQ sur l'évaluation d'une usine d'équipement minier
Une grande usine prouve-t-elle qu’un fabricant peut livrer du matériel de qualité?
Non. Zone d'usine, la capacité de levage et les machines-outils indiquent la capacité de production potentielle. La qualité des produits dépend également d’une conception maîtrisée, matériels, procédures, personnel compétent, inspection, essai, contrôle des non-conformités et enregistrements traçables.
Quelle est la preuve la plus solide lors d’une visite d’usine?
Suivre un composant ou une commande représentatifs à partir du dessin approuvé et de l'enregistrement des matériaux jusqu'à la production, inspection, assemblage et documentation finale. Un contrôle cohérent de l'identité et des révisions fournit des preuves plus solides que des photographies isolées.
L'externalisation est-elle un signe d'avertissement?
Pas automatiquement. Casting spécialisé, traitement thermique, usinage, le revêtement ou les tests peuvent être externalisés. Le fabricant doit définir la responsabilité et montrer l'approbation du fournisseur, exigences techniques, traçabilité, vérification entrante et contrôle des horaires.
Un test en usine prouve-t-il les performances sur le terrain?
Un test en usine vérifie uniquement les conditions et critères d'acceptation inclus dans sa procédure. La rotation à vide ou les contrôles fonctionnels ne peuvent pas reproduire le comportement du minerai, charge de processus complète, fondations de chantier ou circuit complet de l'usine.
Quels documents doivent être connectés à la machine livrée?
Le package requis peut inclure des dessins approuvés, nomenclature, dossiers de matériaux et d'inspection, résultats des tests, manuels, informations d'emballage et certificats spécifiés par le contrat. Chaque document doit correspondre à la configuration et à l'identité livrées.