
振动给料机给料不均匀 通常通过分离三种不同的症状来追踪: 随着时间的推移而上升和下降的流量, 物料集中在托盘的一侧, 或在暂时堵塞后释放批次的料斗. 检查料斗卸料情况, 物料水分和粒度分布, 开门, 托盘装载, 积聚, 支持, 紧固件, 在更改振动设置之前按顺序驱动行为和下游需求.

首先确定喂料不均匀的类型
由于几个不相关的原因,供料器可能会显得不稳定. 基于时间的波动是指总排放量反复增加和减少. 左右不平衡意味着托盘的一侧承载着更深的床. 激增意味着物料停止或减慢,然后批量到达. 每种情况都需要不同的证据.
观察料斗出口, receiving end, 在安全观察位置允许的情况下,同时提供全托盘宽度和卸料点. 将这些观察结果与破碎机功率等下游指标进行比较, chamber level, 输送机装载或皮带秤趋势. 这 Vanore vibrating feeder 应作为物料处理路径的一部分而不是作为独立的驱动单元进行诊断.
振动给料机给料不均匀的症状及检查
| Observed Symptom | 可能需要调查的区域 | 收集证据 | Avoid This Assumption |
|---|---|---|---|
| 流量反复上升和下降 | Hopper drawdown, 桥接, upstream loading, 控制信号或间歇性下游限制. | 料斗及卸料视频, feeder command, 一条时间线上的皮带装载和下游运行趋势. | 不要认为改变振动强度就能消除料斗流动问题. |
| 材料大部分留在一侧 | 料斗出口偏心, 偏斜槽, 闸门开口不均匀, 托盘水平或不对称支撑条件. | 宽度方向的床层深度, 入口轨迹, 托盘对齐和支撑测量. | 不要仅从重载一侧判断总容量. |
| 物料停放批量 | 拱形, 拉索林, 粘性细粉, 黏土, 冷冻材料或受限出口. | 物质条件, 料斗壁堆积, 出口尺寸, 缩减模式和天气变化. | 当设备或储存的能量不受控制时,请勿清除堵塞物. |
| 产量逐渐下降 | 积聚, 托盘磨损, 改变材料, 紧固件松动, 弹簧损坏, 驱动条件或增加的托盘质量. | 清洁与负载检查, 基线位移, 部件状况和材料记录. | 在检查物理变化之前不要重新调整送料器. |
| 给料机稳定但破碎机负载波动 | 饲料粒度分离, 破碎腔行为, 再循环负载或其他下游约束. | 给料机卸料质量, 尺寸分布, 破碎机趋势和返回输送机装载. | 不要将每次下游波动称为进料率问题. |
| 噪音或运动随负载变化 | 紧固件, 泉水, 隔离元件, 接触点, 轴承, 驱动及支撑结构. | 制造商批准的空载和受控负载条件下的检查和测量. | 在评估异常机械接触之前不要继续操作. |
1. 检查送料机驱动前的料斗流量
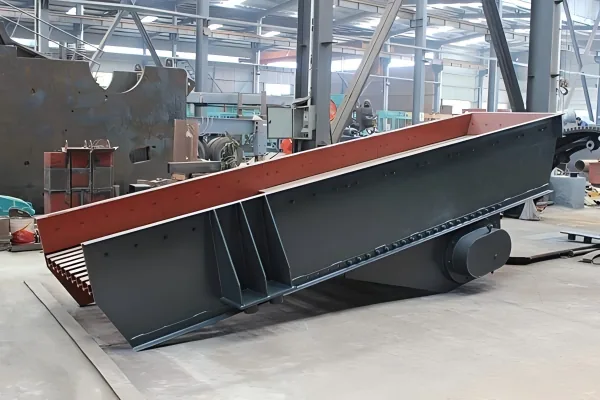
喂料机只能调节到达其托盘的物料. 料斗可能会在出口上方形成拱形, 通过原本停滞的材料的狭窄流道, 或墙壁附近的粘性堆积物. 即使进料器运动保持一致,这些条件也会产生长时间的暂停,然后突然放电.
观察材料表面如何下降以及出口是否始终被覆盖. 记录水分变化, 黏土, 细粉和最大块尺寸. 如果料斗开始不稳定, 检查存储几何结构, 出口条件和批准的助流方法,而不是使用更大的给料器运动来强制不确定的堵塞.
2. 将物质状况与基线进行比较
散装固体不按照一种标称岩石类型流动. 粒径分布, 形状, 水分, 粘土含量, 堆积密度和细粉比例影响床的移动方式以及料斗卸料的容易程度. 处理干燥的喂食器, 雨后或采石场面发生变化时,级配石材的表现可能会有所不同.
收集故障期间有代表性的物质信息, 不仅是在情况恢复正常之后. 将饲料级配和水分与早期稳定期进行比较. 过大的肿块可能会干扰接收区, 而粘性细粉可能会粘附在托盘上或形成粘性物质. 修正应针对已验证的材料行为,并保持在喂料器批准的喂料范围内.
3. 检查闸门开口和托盘装载情况
门不水平或入口未覆盖预期托盘宽度可能会产生持续的侧面负载. 来自料斗的过大的头部压力也可能改变材料进入托盘的方式. 检查开口, 耐磨衬里, 溜槽边缘和任何使流路一侧变窄的堆积物.
使用托盘上的可重复标记或测量值来比较床深度. 如果一侧仍然重载, 调整驱动器之前纠正入口分布. 稳定的, 当供料器供应一个 颚式破碎机, 因为不均匀的进料和大的波动会扰乱腔室装载和上游到下游的生产节奏.
4. 寻找堆积物, 磨损和未经批准的改装
粘附材料会减少可用托盘体积,并会增加不均匀的质量. 磨损的衬里或结构变形会改变流动方向. 添加封面, 衬垫, 扩展或维修也可能改变托盘质量和刚度, 因此,看似微小的修改可能会改变振动行为.
将当前装配体与图纸进行比较, 以前的照片和原始操作基线. 使用认可的方法进行清洁, 检查磨损分布并记录所有变更. 请勿去除结构材料, 添加重量或更换托盘,无需对确切的送料器进行工程审查.
5. 验证支持, 紧固件和驱动条件
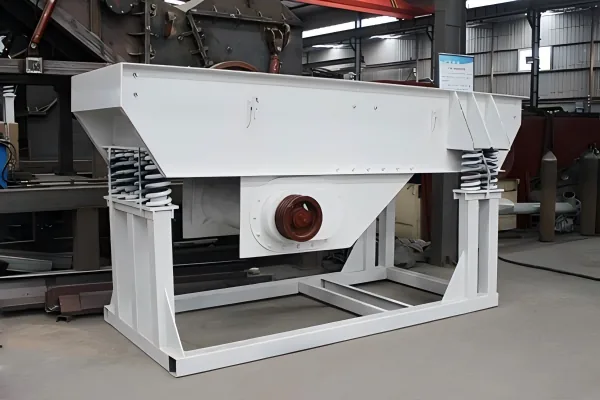
托盘, 弹簧或隔离元件, 驱动器和支撑架形成一个动力系统. 紧固件松动, 弹簧损坏, 异物被困在支架周围, 轴承问题或与相邻钢结构的接触会改变运动并产生噪音. 扭曲的基础或不相等的支撑高度也会使托盘产生偏差.
遵循制造商的检查程序和限制. 比较批准的排量, 速度, 电机电流或其他指定条件指标仅在设计提供这些测量值时才具有基线. 切勿应用来自其他馈线的通用频率或幅度, 因为驱动类型, 托盘质量, 弹簧系统和应用不同.
6. 确认控制信号及下游需求
变频驱动器, 控制器, 液位仪表和联锁装置可以有意改变给料机输出. 波动的命令信号可能响应下游腔室液位, 传送带条件或控制回路设置. 在声明机械故障之前,在同一时间线上记录命令输出和实际过程响应.
下游机器也会造成送料不良的现象. 受限制的破碎机, 输送机过载或循环负载变化可能会导致联锁,从而减少给料机输出. 查看完整的 固定式破碎系统 和 筛选阶段 当返回负载或产品尺寸影响馈线需求时.
安全的故障排除顺序
正常操作期间的观察必须在受保护的位置进行. 检查前, 清洁或维护, 控制电气, 机械的, 重力和其他储存能量根据现场程序和设备手册. 这 OSHA 危险能源指南 解释了为什么在维修工作期间必须防止意外启动或能量释放; 每个工厂必须遵守其管辖范围内适用的要求.
- 定义症状. 说明问题是否是时间变化, 侧面装载, 滔滔, 输出低或机械行为异常.
- 同步观察. 料斗下降记录, feeder command, 托盘装载, 同一时期的排放和下游响应.
- 确保设备安全. 完成所需的隔离, 实物检查前的验证和访问控制.
- 检查物料路径. 检查料斗堆积情况, 出口条件, 开门, 溜槽对齐, 托盘堆积和卸料间隙.
- 检查材料变化. 比较尺寸分布, 水分, 黏土, 堆积密度和来源具有稳定的基线.
- 检查动力系统. 遵循制造商的紧固件程序, 泉水, 隔离, 驾驶, 轴承, 间隙和结构.
- 验证控制措施. 比较命令信号, 联锁和下游需求与实际支线输出.
- 测试一项修正. 进行一项经批准的更改, 然后衡量进料分布和下游稳定性是否得到改善.
可靠的馈线审查所需的数据
提供给料机型号及驱动方式, 托盘尺寸, 料斗和门的布置, 安装角度, 支持详情, 材料类型, 全进料级配, 最大块数, 堆积密度, 水分和粘土状况, 所需干容量, 下游设备及控制方法. 添加料斗的照片或视频, 接收区, 故障期间的全托盘宽度和卸料.
操作证据应包括支线命令, 可用电机或驱动器趋势, 下游破碎机或输送机响应, 发生时间和最近材料或设备的变化. 之前的文章介绍了 颚式破碎机进料粒度控制 当不稳定的输送影响初级破碎阶段时提供额外的背景信息.
振动给料机给料不均匀常见问题解答
振动给料机出现喘振时应首先检查什么?
观察料斗出口是否停止并批量放料. 如果中断从托盘上方开始, 调查桥接, 拉索林, 积聚, 更改进料器设置之前的湿度和出口限制.
为什么物料主要沿着给料机的一侧移动?
可能的原因包括入口偏心, 闸门开口不均匀, 偏斜槽, 托盘未对准, 支撑或堆积不均匀. 测量整个宽度上的床深度并检查完整的入口和支撑布置.
增加振动可以解决喂料机产量低的问题吗?
不可靠. 产量低可能是由于料斗流动不良造成的, 重大变化, 积聚, 穿, 控制或下游限制. 验证原因并遵循准确供料器的批准操作范围.
为什么加盖或内衬后给料机性能会发生变化?
添加的组件可以改变托盘质量, 平衡, 刚度或间隙. 任何修改都应接受工程审查,因为送料机驱动和支撑系统与原始组件相匹配.
哪些记录有助于诊断间歇性喂养?
记录料斗行为, feeder command, 托盘装载, 排出流量, 同一时间线上的物料状况和下游响应. 包括最近的维护, 修改和源材料变化.