
回转干燥机停留时间 是固体进入和离开滚筒之间所花费的时间, 但工作中的干燥机不会同时给每个颗粒提供相同的时间. 工程师应考虑平均停留时间和停留时间分布. 滚筒几何形状, 坡, 速度, 航班, 固体负载, 气体流动和材料特性相互作用, 因此,公布的方程式或标称机器值不能取代代表责任下的测量.

平均停留时间不是整个分布
将军 IUPAC 停留时间定义 描述从入口到出口所需的时间,并记录常见的体积流量近似值. 适用于龙式干燥机中的散装固体, 然而, 颗粒被反复提升, 携带, 掉落, 混合型和高级型. 有些人比平均时间更早离开, 而其他人则停留时间更长.
平均停留时间对于质量平衡和首次比较很有用. 停留时间分布显示了扩散. 广泛的分布可能包含使潮湿的短停留颗粒和暴露于更多干燥环境的长停留颗粒, 即使平均值看起来可以接受. 在调查可变的产品湿度或温度时,这种区别很重要.
控制固体输送的变量
| 多变的 | 运输机制 | 记录证据 | 为什么方向并不总是通用的 |
|---|---|---|---|
| 滚筒斜度和几何形状 | 重力和可用行程长度影响轴向运动. | 验证尺寸, 安装坡度和内部布置. | 航班, 末端限制和载荷可以改变简单的几何趋势. |
| 转速 | 速度改变提升频率, 床运动和级联行为. | 实际速度, 驱动条件和物质运动观察. | 响应取决于填充, 航班和物料流属性. |
| 航班和内部设施 | 飞行形状, 间距和负载将床之间的固体分开, 飞行状态和机载状态. | 内部安排, 穿, 构建和加载条件. | 适用于一种材料的飞行剖面可能与另一种材料负载不同. |
| 固体进料和滞留量 | 库存和进料速率决定了有多少材料占据滚筒并竞争运输路径. | 校准进给率, 稳定的滞留量估计和排放率. | 研究报告不同的装载方式和干燥机设计对进料率的影响不同. |
| 颗粒特性 | 尺寸, 密度, 形状, 水分, 内聚力和摩擦力影响提升, 坠落, 滑动和拖动. | 代表性粒径, 堆积密度, 水分和流动性数据. | 混合进料会产生粒子路径的分布,而不是一种响应. |
| 气体流量 | 气体阻力可以帮助或反对轴向固体运动,具体取决于流动方向和颗粒行为. | 流向, 测量气体速率, 压力及漏气情况. | 阻力显着性随颗粒尺寸的变化而强烈变化, 密度和空气传播分数. |
飞行创建主动和被动固体区域
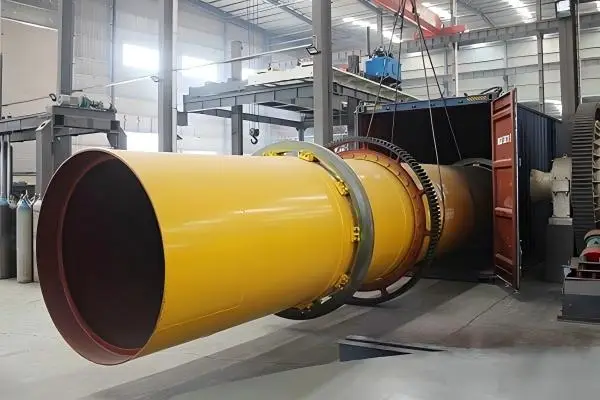
飞行中的内部 旋转式干燥机, 一些固体保留在床层或塔板上,而另一部分则通过气流级联. 这些区域的传热和传质并不相同. 随着滚筒的旋转以及水分或流动性的变化,飞行载荷也会变化, 因此内部设计会影响运输和干燥暴露.
穿, 飞行中的变形或材料堆积会改变分布,而不会改变标称滚筒速度或斜率. 因此,停留时间调查应包括可以安全隔离和访问设备时的内部检查记录.
如何测量旋转干燥机的停留时间
滞留量除以吞吐量
在稳定条件下, 测量的固体库存除以干固体质量流量可得出实际的平均时间估计值. 该方法无法揭示早期或晚期颗粒部分,并且当库存或吞吐量发生变化时变得不可靠.
示踪脉冲测试
根据批准的测试计划引入合适的可检测示踪剂, 然后在排放处测量其浓度随时间的变化. 响应曲线估计分布, 前提是示踪剂代表物质路径并且可以安全地恢复.
受控阶跃响应
可以在卸料时跟踪可测量的进料特性或进料速率的记录变化. 解释需要稳定的周围条件和输入变化,不会造成不安全或不合规格的操作状态.
经过验证的流程模型
模型可以连接几何体, 航班, 材料特性和气固行为. 在根据代表性工厂测量值进行校准和检查之前,它仍然是预测.
建立可比较的测量记录
- 测试日期, 物质来源及经营目标;
- 湿和干固体进料速率加上进料水分采样方法;
- 粒度分布, 堆积密度和显着的形状或内聚力变化;
- 滚筒速度, 安装坡度和已知内部配置;
- 气流方向, 流量测量, 进出口温度和压力;
- 出口水分, 产品温度和放电率采样时间;
- 追踪者身份, 添加时间, 使用的采样间隔和回收方法;
- 积聚, 飞行状况, 自上次测试以来漏气或设备发生变化.
跨 Feed 同步时间戳, 干燥机和排放记录. 没有运行状态的居住结果无法与其他活动进行可靠比较.
停留时间和干燥负荷必须一起评估
居住时间越长并不意味着产品越好. 干燥还取决于入口湿度, 气体温度和湿度, 气固接触, 粒径和热敏感性. 时间过长会增加过度干燥或热暴露, 而额外的时间可能无法纠正不良的气体分布或漏气.
居住证与户口本一起使用 回转式干燥机湿度控制 趋势. 将运输问题与热量分开- 以及更换设备前的传质问题. 更广泛的 窑炉和干燥机设备范围 还包括不同的热负荷; 这 回转窑与回转干燥机的比较 解释了为什么干燥和高温反应设备不应被视为可互换.
诊断停留时间问题
| 观察 | 可能的运输解释 | 更改设置前的检查 |
|---|---|---|
| 湿品出现早 | 可能存在短期停留部分或沟道. | 饲料激增, 分配, 航班装载, 颗粒分离, 气体条件和采样时间. |
| 出口水分变化范围广 | 居住分布可能广泛或经营投入可能不稳定. | 饲料水分, 粒径范围, 吞吐量, 气体温度, 泄漏和排放采样. |
| 高固体库存 | 运输可能受到限制,或者干燥机可能在不同的装载状态下运行. | 积聚, 航班, 坡, 速度, 排放限制和进给校准. |
| 维护后平均时间变化 | 内部几何形状, 坡, 速度测量或气路可能已改变. | 竣工后的内部结构, 结盟, 驱动速度, 密封件, 管道和测试一致性. |
一次更改一个主变量
当工厂试验合理时, 建立稳定的基线并定义预期的响应, 采样窗口和停止标准. 改变速度, 进料和气体一起流动会妨碍有用的诊断. 坡度的永久变化, 飞行或排放几何形状需要进行工程审查,因为它们会影响机械载荷, 同时传输和传热.
在根据现场授权程序隔离干燥机和连接系统之前,请勿检查内部结构或从危险场所收集材料. 有效的测试不能依赖于不安全的采样.
常见问题解答
什么是回转干燥机停留时间?
这是固体进入和离开滚筒之间所花费的时间. 植物通常使用平均值, 但单个粒子遵循较短和较长路径的分布.
平均停留时间是如何估计的?
稳定条件下, 固体滞留量除以干固体吞吐量可提供实际的估计值. 当分布或短路行为很重要时,需要进行示踪剂或受控响应测试.
增加旋转干燥机的速度总是会减少停留时间?
没有适用于所有设计和材料的通用规则. 速度改变提升和级联行为, 其效果与航班相互作用, 加载中, 坡, 气流和颗粒特性. 使用工厂数据确认响应.
为什么颗粒在一台干燥机中可以有不同的停留时间?
颗粒大小不同, 密度, 形状, 水分和流动行为. 他们还占床, 飞行区域和机载区域不同, 产生广泛的运输路径.
更长的停留时间能否解决出口水分高的问题?
未必. 高水分也可能是由于饲料水分不稳定造成的, 气体能量低, 气体分布不良, 饲料过量, 泄漏或气固接触不良. 一起诊断运输和干燥条件.
用于干燥机配置审查, 提供材料属性, 进料和出料水分, 吞吐量, 可用热源, 通过现场条件和当前过程记录 Vanore 矿业联系页面.