
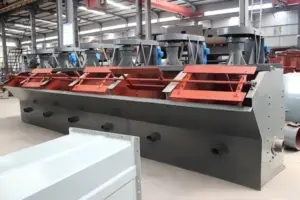
Una inspección de mantenimiento de la celda de flotación. Debe conectar la condición mecánica con la evidencia del proceso.. comprobar la unidad, eje, mecanismo rotor-estator, entrega de aire, controles de nivel de pulpa, Lavanderías, tanque e instrumentos, luego compare los hallazgos con el poder, vibración, flujo de aire, Estabilidad de nivel y tendencias metalúrgicas.. La apariencia de espuma por sí sola no puede demostrar que una celda esté desgastada mecánicamente..

Por qué se deben combinar las comprobaciones mecánicas y de proceso
Una celda de flotación mecánica debe suspender sólidos., dispersar el aire y proporcionar un ambiente controlado de pulpa y espuma.. Esos deberes interactúan. Un mecanismo desgastado puede alterar la dispersión o mezcla del aire., pero los cambios en el tamaño de las partículas, densidad de pulpa, mineralogía, La condición del reactivo o la química del agua pueden producir síntomas operativos similares..
Comience con el contexto operativo. Registre la fuente de alimentación, rendimiento, distribución del tamaño de partículas, Concentración de sólidos y condiciones relevantes del reactivo cuando ocurre un síntoma.. la guía para preparación del mineral antes de la separación del mineral explica por qué la alimentación inestable puede moverse a través del circuito de flotación incluso cuando el equipo en sí está en servicio.
Comprobaciones en línea antes de un cierre planificado
Carga de accionamiento y vibración.
Tendencia de corriente o potencia del motor, Condición de la caja de cambios y vibración frente a una línea base operativa estable.. Un único valor alto es menos útil que un cambio repetido en un feed similar, condiciones de aire y nivel.
Aire entregado
Confirmar el flujo o la presión real en la celda o banco donde la instrumentación lo permita. El funcionamiento del ventilador y la posición de la válvula no prueban por sí solos que el aire necesario llegue al mecanismo..
Nivel de pulpa y respuesta de la válvula.
Comparar la señal de nivel, punto de ajuste, Posición del actuador y respuesta física.. La oscilación puede provenir del sensor., Tamaño o condición de la válvula., interacción de células conectadas, alteración de la alimentación o ajuste de control.
Distribución de espuma
Observe si la espuma se mueve uniformemente hacia las lavadoras.. Zonas muertas, El aumento o el desbordamiento unilateral son evidencia para investigar., no es un diagnóstico por sí solo.
Suspensión de sólidos
Busque signos de lijado, Transferencia restringida o distribución anormal de la densidad utilizando puntos de observación y mediciones de proceso aprobados.. No abra ni entre en el equipo en funcionamiento..
Fugas y sonido anormal.
Registro de fugas en el sello, fugas de aire, guardias sueltas, Ruido de roce o cambio de rodamientos y caja de cambios.. Intensificar los cambios repentinos bajo los procedimientos operativos y de seguridad del sitio..
Alcance de la inspección de parada planificada
| Área | Qué inspeccionar | Pruebas para registrar | Por qué es importante |
|---|---|---|---|
| Conducir y apoyar | Motor, enganche, caja de cambios, carcasas de cojinetes, puntos de montaje, alineación del eje y protectores. | Historial de vibraciones, historial de temperatura, fuga, flojedad, mediciones de alineación y condición del lubricante. | La condición de la unidad afecta la velocidad del mecanismo., estabilidad y disponibilidad. |
| Rotor y estator | Desgaste de cuchillas o paletas, patrón de erosión, grietas, deformación, sujetadores y espacios libres de diseño. | Medidas dimensionales repetibles., fotografías, Posición del componente y comparación con el límite aprobado.. | La geometría del mecanismo influye en la mezcla., suspensión de sólidos y dispersión en aire.. |
| sistema de aire | Tubería, conexiones flexibles, valvulas, colectores, pasajes, Filtros y evidencia de obstrucción o fuga.. | Tendencias de presión y flujo., posición de la válvula, ubicación de la fuga y material de obstrucción limpio. | El suministro de aire desigual o restringido puede aparecer como un problema de flotación o mecanismo.. |
| Tanque y ruta de flujo | Revestimiento del tanque, deflectores, aberturas entre celdas, válvulas de dardo, conductos de descarga y sólidos acumulados. | Ubicación de uso, profundidad de acumulación, corrosión o abrasión, patrón de obstrucción y recorrido de la válvula. | Restricciones y uso tras residencia, nivel y distribución de lodo. |
| Lavados y labio de espuma. | condición de los labios, ras, acumulación, bloqueos, soportes y drenaje. | Dimensiones, secciones dañadas, acumulación desigual y patrón de desbordamiento observado antes del apagado. | La geometría de la colección afecta la forma en que la espuma recuperada sale de la celda. |
| Instrumentación | flujo de aire, nivel, presión, Instrumentos de potencia y vibración, además de líneas de impulso y actuadores asociados.. | Resultado de la calibración, prueba de respuesta, abordaje, deriva, calidad de la señal y carrera del actuador. | Las decisiones de control son tan fiables como el elemento de medición y control final.. |
Interprete los síntomas con evidencia que lo confirme
| Cambio observado | Posibles explicaciones | Comprobaciones que ayudan a confirmar la causa |
|---|---|---|
| El flujo de aire cae | Restricción, fuga, problema de válvula o soplador, error del instrumento, o desgaste del mecanismo en una celda autoaspirada. | Comparar presión y flujo en varios puntos., Inspeccione los conductos de aire y verifique el instrumento antes de asignar la causa.. |
| La potencia o la vibración aumentan | Estado del rodamiento o de la caja de cambios, flojedad, desalineación, frotamiento, acumulación de sólidos o un cambio en la carga de lodo. | Revise las tendencias en condiciones de proceso comparables y complete inspecciones mecánicas y verificaciones de alineación.. |
| El nivel oscila | Oleadas de alimentación, suciedad del sensor, válvula pegajosa o desgastada, interacción de células conectadas o respuesta de control inadecuada. | Comparar nivel, posición de la válvula, flujo de alimentación y tendencias de celdas adyacentes; inspeccionar el sensor y el actuador. |
| La espuma se vuelve desigual | Distribución de aire, nivel, condición de lavado, condición del mecanismo, cambio de alimento o reactivo. | Primero verifique la química del proceso y la alimentación., luego mapea el aire, Nivel y condición mecánica en todo el banco.. |
| La celda se arena o se transfiere mal | Agitación insuficiente, alimento grueso o denso, salida restringida, Nivel anormal o carga excesiva de sólidos.. | Revisar los datos de molienda y clasificación., densidad de pulpa, aberturas de transferencia, Mediciones del estado del accionamiento y del mecanismo.. |
| Cambios de recuperación sin un fallo claro. | Mineralogía, liberación, tamaño de partícula, condición del reactivo, calidad del agua, variación de aire o nivel. | Utilice muestreo representativo y contabilidad metalúrgica antes de atribuir el resultado al desgaste del equipo.. |
Utilice líneas de base en lugar de porcentajes de desgaste genéricos
La inspección se vuelve útil cuando las mediciones son repetibles. Marcar ubicaciones de medición, utilizar el mismo método en cada cierre y conservar fotografías con número de celular, posición y fecha del componente. Compara el resultado con el maquina de flotacion documentación y criterios de sustitución aprobados por la planta.
No aplicar un porcentaje de desgaste de otro mecanismo como límite universal. Geometría del rotor y del estator., deber, material, velocidad, El sistema de aire y la abrasividad del mineral difieren.. La decisión práctica combina el desgaste dimensional., modo de daño, tendencias operativas, tiempo de ejecución restante planificado y la consecuencia de una falla en servicio.
- identificación de células y componentes;
- Horario de funcionamiento y fecha de sustitución anterior.;
- puntos de medición definidos y método;
- aire, nivel, Tendencias de potencia y vibración.;
- tamaño de alimentación, sólidos y rendimiento en el momento del síntoma;
- fotografías que muestran la ubicación y la escala;
- límite aprobado, descubrimiento, acción y propietario responsable;
- controles posteriores al mantenimiento que confirman la respuesta esperada.
Verifique el circuito alrededor de la celda
Las celdas de flotación no funcionan independientemente del sistema de molienda y clasificación.. Un cambio en el tamaño del producto desde el molino de bolas, El rendimiento del ciclón o la densidad de la lechada pueden cambiar la suspensión de sólidos., Demanda de reactivo y comportamiento de la espuma.. Asimismo, una bomba inestable o una etapa de acondicionamiento pueden crear síntomas que se repiten en varias células.
Compare la célula afectada con células vecinas que reciben alimentación similar.. Un cambio en todo el banco apunta hacia la alimentación, suministro de aire, agua, reactivos o estrategia de control; un cambio específico de la célula hace que la instrumentación local, solenoide, Es más probable que exista una condición en el conducto de aire o en el mecanismo.. La visión general de flotacion y separacion magnetica Proporciona un contexto más amplio sobre cómo los métodos de separación dependen de las propiedades minerales y del alimento preparado..

Límite de seguridad para la inspección interna
La Administración de Salud y Seguridad Ocupacional de EE. UU. explica que los trabajos de mantenimiento pueden exponer al personal a descargas eléctricas., mecánico, hidráulico, neumático, químico, energía térmica y otras energías peligrosas. Es descripción general del control de energía peligrosa describe el propósito de los programas y la capacitación de bloqueo/etiquetado. Aplicar los requisitos y procedimientos legales relevantes para el país y el sitio reales..
Preguntas frecuentes
¿Con qué frecuencia se debe inspeccionar una celda de flotación??
Utilice un intervalo basado en riesgos según la guía del fabricante., abrasividad del mineral, horas de funcionamiento, deber, tendencias de condición y tasa de desgaste anterior. Los controles en línea pueden ser frecuentes, mientras que las mediciones internas requieren un apagado planificado y completamente aislado.
¿La espuma inestable prueba que el rotor o el estator están desgastados??
No. Mineralogía de piensos, tamaño de partícula, densidad de pulpa, reactivos, química del agua, El suministro de aire y el control de nivel pueden cambiar el comportamiento de la espuma.. Confirmar las condiciones del proceso e inspeccionar el mecanismo antes de asignar la causa..
¿Qué tendencias operativas son más útiles antes del cierre??
Potencia o corriente del motor, vibración, flujo de aire o presión, nivel de pulpa, posición de la válvula, tasa de alimentación, tamaño de partícula, La densidad de la pulpa y los resultados metalúrgicos proporcionan un registro combinado útil cuando se alinean en el tiempo..
¿Se puede utilizar un límite de desgaste para cada celda de flotación??
No. Geometría del mecanismo, materiales, velocidad, Los criterios de servicio y del fabricante difieren.. Utilice límites aprobados para la máquina instalada y compare mediciones repetibles con el historial de desgaste de la propia planta..
¿Qué información respalda una revisión del equipo de flotación??
Proporcionar datos de mineral y alimentación., modelo celular y función, rendimiento, horas de funcionamiento, disposición de aire y nivel, historial de tendencias, desgaste medido, patrón de falla, ventana de apagado disponible y fotografías claras de los componentes afectados.
Vanore Mining suministra equipos de flotación en un ámbito más amplio equipos de procesamiento de minerales sistemas. Para una revisión de equipo o circuito, enviar el servicio celular, propiedades del alimento, datos operativos y resultados de inspección a través del Página de contacto de Vanore Mining.