
UM avaliação da fábrica do fabricante de equipamentos de mineração deve verificar como o fornecedor controla o projeto, materiais, usinagem, soldagem, conjunto, inspeção, testes e registros finais. Área de fábrica, contagem de funcionários e grandes máquinas-ferramentas indicam capacidade potencial, mas não provam que um britador específico, moinho, forno ou máquina de processamento cumprirá o dever acordado. A avaliação mais forte segue um componente ou pedido representativo, desde o desenho aprovado até o resultado da inspeção rastreável.
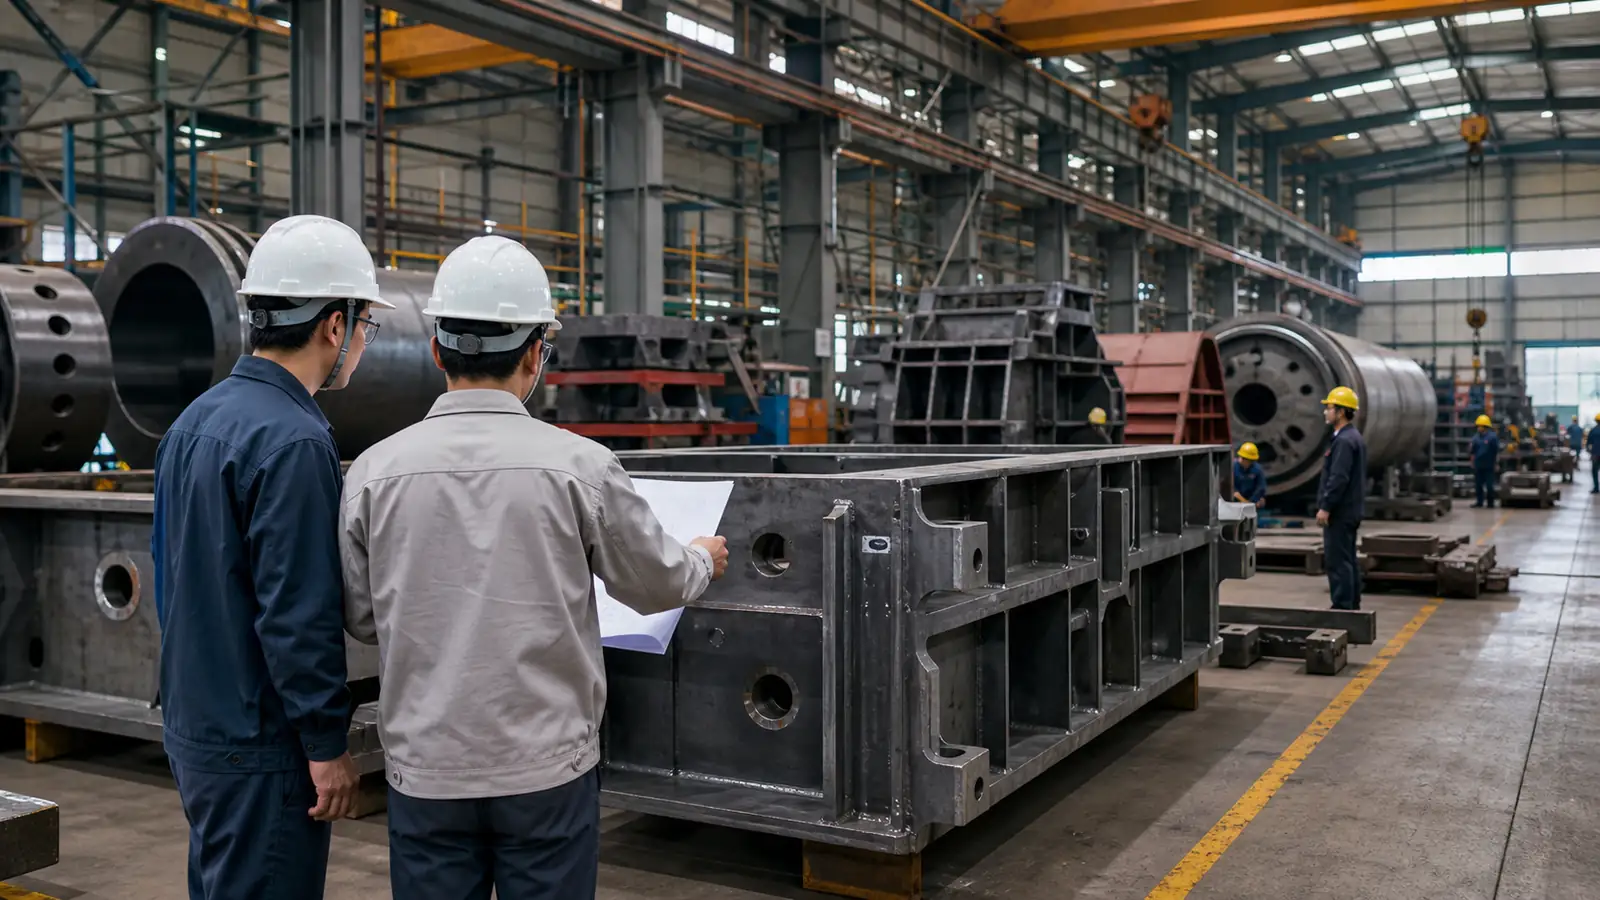
Comece com o escopo do produto e a responsabilidade de fabricação
Comece definindo pelo que a fábrica é responsável. Um fornecedor pode projetar e fabricar máquinas completas, fabricar apenas estruturas selecionadas, adquirir sistemas de acionamento e rolamentos, ou terceirizar a fundição, tratamento térmico, usinagem e revestimento. A terceirização não é automaticamente um ponto fraco, mas responsabilidade, controle de fornecedores, a inspeção de entrada e a rastreabilidade devem permanecer claras.
O escopo deve corresponder aos produtos que estão sendo avaliados. Evidência de fabricação para equipamento de britagem estacionário enfatiza quadros, eixos, rolamentos, interfaces de peças de desgaste e folgas montadas. Grande moinhos adicionar fabricação de casca, superfícies de montagem usinadas, engrenagem e alinhamento. Fornos rotativos e secadores requerem controle de seções cilíndricas longas, interfaces de suporte, acione o alinhamento e as relações de montagem em campo.
Áreas e evidências de avaliação de fábrica
| Área de Avaliação | O que verificar | Evidências úteis | Sinal fraco |
|---|---|---|---|
| Controle de projeto | Entradas aprovadas, cálculos quando necessário, lançamento de desenho, controle de revisão e autorização de alteração. | Histórico de revisões, desenho aprovado, lista de materiais e plano de inspeção vinculado. | Desenhos sem status de aprovação ou revisões diferentes em escritório e oficina. |
| Controle de materiais | Especificação, documentos do fornecedor, identificação, armazenar, aprovação de emissão e substituição. | Certificado de material, identidade de calor ou lote, recebendo marca de registro e rastreabilidade. | Material não identificado ou garantia verbal sem registros. |
| Usinagem | Envelope de peça, método de configuração, tolerâncias críticas, requisitos de superfície e capacidade de medição. | Folha de processo, registro de instrumento calibrado e relatório dimensional representativo. | Uma grande máquina-ferramenta mostrada sem prova de resultados de inspeção alcançáveis. |
| Soldagem | Procedimento, qualificação de pessoal, consumíveis, preparação conjunta, pré-aqueça onde especificado, controle de inspeção e reparo. | Procedimento aplicável, registro de soldador, mapa de solda, relatório de inspeção e fechamento de reparo. | Aparência visual tratada como único critério de aceitação. |
| Conjunto | Ajustar, alinhamento, folgas, apertando, lubrificação, rotação e controle de interface. | Lista de verificação de montagem, valores medidos, registro de torque ou tensão quando necessário, e registro de exceções. | Conclusão da montagem registrada sem medições reais. |
| Teste | Escopo do teste, condições, instrumentos, critérios de aceitação e tratamento de desvios. | Procedimento de teste aprovado, leituras reais, declaração de resultado e encerramento assinado. | Um vídeo em execução sem condições de teste ou limites de aceitação. |
| Documentação | Os registros correspondem ao número de série entregue, configuração e pedido aprovado. | Lista de desenhos, certificados, registros de inspeção e teste, manuais e lista de embalagem. | Documentos genéricos que não podem ser vinculados à máquina fornecida. |
O controle do projeto deve chegar à oficina
A capacidade de design não é demonstrada apenas por capturas de tela de software ou apenas por um escritório de desenho. A fábrica precisa de uma rota controlada desde a exigência do projeto até o desenho liberado, lista de materiais, instrução de processo e ponto de inspeção. Quando uma revisão altera o material, tolerância, configuração de interface ou componente, os documentos afetados e o trabalho em andamento devem ser identificados.
Uma revisão útil seleciona um componente atual e compara o desenho aprovado na engenharia, produção e inspeção. O número do desenho, os requisitos de revisão e aceitação devem concordar. Se uma mudança ocorreu, o registro deve mostrar quem o aprovou, quais partes foram afetadas e como o trabalho já concluído foi avaliado.
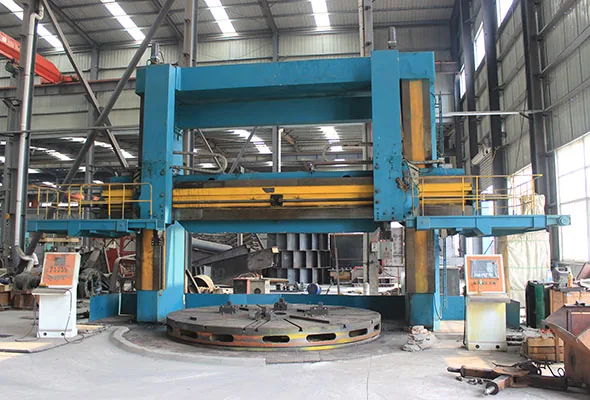
A capacidade de usinagem é maior que o tamanho da máquina
Tornos grandes, mandriladoras e tornos verticais estabelecem o envelope físico que a fábrica pode processar. A capacidade também depende da fixação, estratégia de dados, condição da ferramenta, competência do operador, efeitos de temperatura, acesso à medição e estabilidade de configurações repetidas. Uma máquina que consegue segurar a peça não é automaticamente capaz de produzir todas as tolerâncias especificadas.
Verifique um relatório dimensional representativo em relação ao desenho. Assentos de rolamentos críticos, ajuste do eixo, interfaces de engrenagem ou acoplamento, faces de montagem e recursos de alinhamento devem ter métodos definidos e valores reais registrados. Os instrumentos de medição devem ser adequados à tolerância e controlados para que seus resultados permaneçam confiáveis.
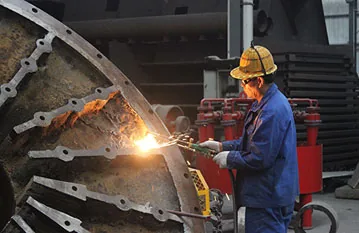
A qualidade da soldagem requer uma corrente controlada
Equipamentos pesados geralmente contêm placas grossas, interfaces fundidas e fabricadas e juntas expostas a cargas cíclicas ou de impacto. A qualidade da soldagem, portanto, começa antes do arco ser formado. Grau do material, preparação conjunta, processo, consumível, controles de entrada de calor quando especificado, sequência de soldagem e acesso para inspeção afetam o resultado.
A extensão e o método da inspeção devem seguir o risco do componente, material, tipo de junta, espessura e exigência contratual. Inspeção visual, partícula magnética, penetrante, métodos ultrassônicos e radiográficos revelam diferentes condições; um método não é universalmente apropriado. Os relatórios precisam de identidade da peça, localização conjunta, método, procedimento, pessoal, resultado e referência de aceitação.
Montagem e testes de fábrica precisam de aceitação medida
A montagem converte componentes individuais em uma máquina funcional. Esta etapa deve verificar o alinhamento, superfícies de contato, instalação de rolamento, folgas, controle de fixador, lubrificação, guardas, direção de rotação e interfaces para instalação em campo. As verificações aplicáveis variam de acordo com a máquina, portanto, uma lista de verificação genérica assinada é mais fraca do que um registro contendo valores reais e limites de aceitação.
Uma corrida sem carga pode confirmar a rotação básica, som, vazamento, tendência de temperatura ou resposta de controle dentro do escopo de fábrica definido, mas não pode reproduzir as propriedades do minério, carga do processo ou o circuito completo da planta. Os testes de fábrica e no local devem indicar suas condições e limitações. Para integrado equipamento de processamento mineral, dados de interface entre alimentação, moagem, classificação e separação podem ser tão importantes quanto o teste individual da máquina.
Como verificar a capacidade sem depender de números de títulos
- Mapeie a rota de produção. Identificar a liberação do design, comprando, corte, formando, soldagem, tratamento térmico, usinagem, conjunto, revestimento, responsabilidades de teste e embalagem.
- Encontre o processo de gargalo. Compare o envelope de peças necessário e a carga de trabalho mensal com as máquinas, turnos, instalações e pessoal qualificado disponível.
- Revise o trabalho em andamento. Confirme se os pedidos atuais, fase de identificação e produção apoiam o escopo do produto declarado.
- Separe o trabalho interno e terceirizado. Registre quais processos saem do local e como os fornecedores, transporte, inspeção de entrada e cronograma são controlados.
- Compare a conclusão planejada e real. Use pedidos representativos para entender a variação do prazo de entrega, retrabalho e fechamento de documentos em vez de depender apenas da capacidade nominal anual.
- Incluir recursos de qualidade. Pessoal de inspeção, instrumentos, O acesso a END e a revisão de registros devem ser escalonados de acordo com o volume de produção.
Separe a infraestrutura das instalações das evidências de fabricação
À prova de intempéries, oficina adequadamente iluminada e organizada protege os materiais, componentes, instrumentos e trabalhos em andamento. Especialistas em envelopes de construção, como Jesus ilustram que os sistemas de cobertura para edifícios industriais são uma disciplina de produto separada. A condição do edifício apoia a produção, mas não prova a precisão da usinagem, aceitação de solda ou desempenho do equipamento. Avalie a instalação como infraestrutura, em seguida, verifique a capacidade de fabricação por meio de documentos controlados e resultados medidos.
Certificados e declarações precisam de verificação de escopo
Um certificado pode apoiar a avaliação de fornecedores somente quando sua entidade legal, local de fabricação, atividades cobertas, organismo emissor, edição padrão e validade correspondem ao trabalho em análise. Um certificado para negociação, as vendas ou um local diferente podem não abranger o projeto e a fabricação na fábrica visitada. Da mesma maneira, um logotipo padrão em um folheto não substitui um certificado rastreável.
Os padrões também servem a propósitos diferentes. Um padrão de gestão da qualidade aborda processos organizacionais; padrões de soldagem abordam controles de fabricação e aceitação; padrões de medição abordam a confiança nos resultados; padrões de segurança de máquinas abordam avaliação de risco. Nada disso por si só prova que uma máquina específica atende às obrigações de processo acordadas.
Uma sequência prática de visita à fábrica
Antes da visita
Defina o escopo do produto, componentes críticos, condições de destino, documentos necessários, processos terceirizados e os registros representativos para revisar.
Durante a visita
Siga um componente desde o desenho e identidade do material até a fabricação, usinagem, inspeção, montagem e controle de documentos. Registre evidências e lacunas não resolvidas.
Depois da visita
Capacidade verificada separada, capacidade condicional e falta de evidências. Atribuir ações, partes responsáveis e documentos de encerramento antes da aprovação do fornecedor.
O Fábrica de equipamentos de mineração Vanore página apresenta o escopo de produção e recursos fabris da empresa. A avaliação específica do projeto ainda deve conectar a máquina necessária, materiais, interfaces, plano de inspeção e documentos de entrega para o pedido aplicável.
Perguntas frequentes sobre avaliação de fábrica de equipamentos de mineração
Uma grande fábrica prova que um fabricante pode fornecer equipamentos de qualidade??
Não. Área de fábrica, capacidade de elevação e máquinas-ferramentas indicam capacidade potencial de produção. A qualidade do produto também depende de um design controlado, materiais, procedimentos, pessoal competente, inspeção, testando, controle de não conformidade e registros rastreáveis.
Qual é a evidência mais forte durante uma visita à fábrica?
Siga um componente representativo ou pedido do desenho aprovado e registro de material até a produção, inspeção, montagem e documentação final. O controle consistente de identidade e revisão fornece evidências mais fortes do que fotografias isoladas.
A terceirização é um sinal de alerta?
Não automaticamente. Fundição especializada, tratamento térmico, usinagem, revestimento ou teste podem ser terceirizados. O fabricante deve definir a responsabilidade e mostrar a aprovação do fornecedor, requisitos técnicos, rastreabilidade, verificação de entrada e controle de cronograma.
Um teste de fábrica comprova o desempenho em campo?
Um teste de fábrica verifica apenas as condições e critérios de aceitação incluídos no seu procedimento. Rotação sem carga ou verificações funcionais não conseguem reproduzir o comportamento do minério, carga total do processo, fundações do local ou o circuito completo da planta.
Quais documentos devem ser conectados à máquina entregue?
O pacote necessário pode incluir desenhos aprovados, lista de materiais, registros de material e inspeção, resultados do teste, manuais, informações de embalagem e certificados especificados pelo contrato. Cada documento deve corresponder à configuração e identidade entregues.