
A evaluasi pabrik produsen peralatan pertambangan harus memverifikasi bagaimana pemasok mengontrol desain, bahan, permesinan, pengelasan, perakitan, inspeksi, pengujian dan catatan akhir. Daerah pabrik, jumlah karyawan dan peralatan mesin yang besar menunjukkan potensi kapasitas, tetapi mereka tidak membuktikan bahwa itu adalah penghancur tertentu, pabrik, kiln atau mesin pengolah akan memenuhi tugas yang disepakati. Evaluasi terkuat mengikuti satu komponen atau urutan yang representatif mulai dari gambar yang disetujui hingga hasil inspeksi yang dapat ditelusuri.
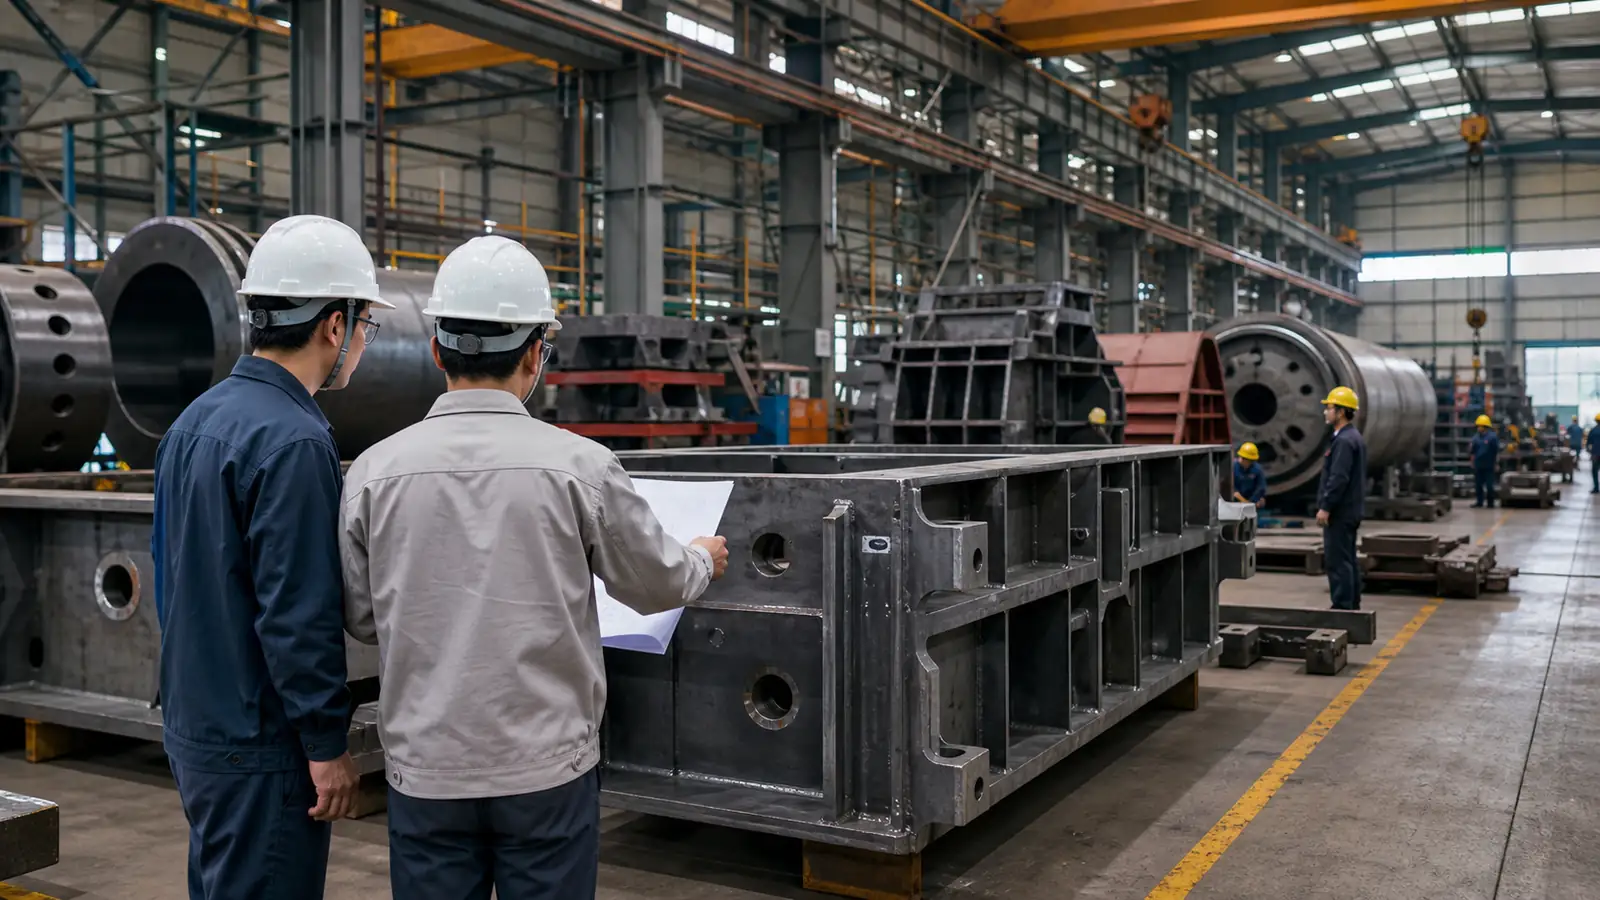
Mulailah dengan Ruang Lingkup Produk dan Tanggung Jawab Manufaktur
Mulailah dengan mendefinisikan apa yang menjadi tanggung jawab pabrik. Pemasok dapat merancang dan memproduksi mesin lengkap, hanya membuat struktur terpilih, pembelian sistem penggerak dan bantalan, atau pengecoran outsourcing, perlakuan panas, permesinan dan pelapisan. Outsourcing tidak serta merta menjadi kelemahan, tapi tanggung jawab, pengendalian pemasok, pemeriksaan masuk dan penelusuran harus tetap jelas.
Ruang lingkupnya harus sesuai dengan produk yang dievaluasi. Bukti manufaktur untuk peralatan penghancur stasioner menekankan bingkai, poros, bantalan, antarmuka bagian aus dan jarak bebas rakitan. Besar pabrik penggilingan tambahkan fabrikasi cangkang, permukaan pemasangan mesin, persneling dan penyelarasan. Rotary kiln dan pengering memerlukan kontrol bagian silinder yang panjang, antarmuka pendukung, mendorong keselarasan dan hubungan perakitan lapangan.
Area dan Bukti Evaluasi Pabrik
| Bidang Evaluasi | Apa yang Harus Diverifikasi | Bukti Berguna | Sinyal Lemah |
|---|---|---|---|
| Kontrol desain | Masukan yang disetujui, perhitungan jika diperlukan, pelepasan gambar, kontrol revisi dan otorisasi perubahan. | Riwayat revisi, gambar yang disetujui, bill of material dan rencana inspeksi terkait. | Gambar tanpa status persetujuan atau revisi berbeda di kantor dan bengkel. |
| Pengendalian materi | Spesifikasi, dokumen pemasok, identifikasi, penyimpanan, persetujuan penerbitan dan penggantian. | Sertifikat materi, identitas panas atau batch, menerima catatan dan tanda ketertelusuran. | Jaminan material atau lisan yang tidak teridentifikasi tanpa catatan. |
| permesinan | Bagian amplop, metode pengaturan, toleransi kritis, persyaratan permukaan dan kemampuan pengukuran. | Lembar proses, catatan instrumen yang dikalibrasi dan laporan dimensi yang representatif. | Peralatan mesin besar ditampilkan tanpa bukti hasil inspeksi yang dapat dicapai. |
| Pengelasan | Prosedur, kualifikasi personel, barang habis pakai, persiapan bersama, panaskan terlebih dahulu jika ditentukan, pengendalian inspeksi dan perbaikan. | Prosedur yang berlaku, catatan tukang las, peta las, laporan inspeksi dan penutupan perbaikan. | Penampilan visual diperlakukan sebagai satu-satunya kriteria penerimaan. |
| Perakitan | Bugar, penyelarasan, izin, pengetatan, pelumasan, rotasi dan kontrol antarmuka. | Daftar periksa perakitan, nilai terukur, catatan torsi atau tegangan jika diperlukan, dan log pengecualian. | Penyelesaian perakitan dicatat tanpa pengukuran sebenarnya. |
| Pengujian | Ruang lingkup pengujian, kondisi, instrumen, kriteria penerimaan dan perlakuan terhadap penyimpangan. | Prosedur pengujian yang disetujui, bacaan sebenarnya, pernyataan hasil dan penandatanganan penutupan. | Video yang berjalan tanpa kondisi pengujian atau batas penerimaan. |
| Dokumentasi | Catatan sesuai dengan nomor seri yang dikirimkan, konfigurasi dan pesanan yang disetujui. | Daftar gambar, sertifikat, catatan inspeksi dan pengujian, manual dan daftar pengepakan. | Dokumen umum yang tidak dapat diikat ke mesin yang disediakan. |
Pengendalian Desain Harus Mencapai Bengkel
Kemampuan desain tidak ditunjukkan hanya dengan screenshot perangkat lunak atau gambar kantor saja. Pabrik memerlukan rute terkendali mulai dari persyaratan proyek hingga gambar yang dirilis, tagihan bahan, instruksi proses dan titik inspeksi. Ketika revisi mengubah materi, toleransi, antarmuka atau konfigurasi komponen, dokumen yang terkena dampak dan pekerjaan yang sedang berjalan harus diidentifikasi.
Tinjauan yang berguna memilih satu komponen saat ini dan membandingkan gambar yang disetujui di bidang teknik, produksi dan inspeksi. Nomor gambar, persyaratan revisi dan penerimaan harus disetujui. Jika terjadi perubahan, catatan harus menunjukkan siapa yang menyetujuinya, bagian apa yang terkena dampak dan bagaimana pekerjaan yang sudah selesai dievaluasi.
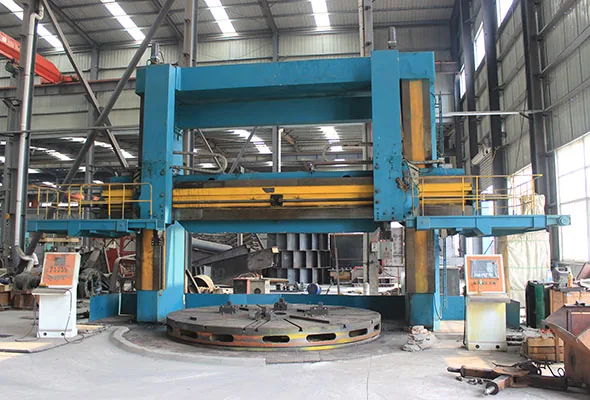
Kemampuan Pemesinan Lebih Dari Ukuran Mesin
mesin bubut besar, pabrik bor dan mesin pembubut vertikal membentuk selubung fisik yang dapat diproses oleh pabrik. Kemampuan juga tergantung pada fixturing, strategi data, kondisi alat, kompetensi operator, efek suhu, akses pengukuran dan stabilitas pengaturan berulang. Sebuah mesin yang dapat menampung part tersebut tidak secara otomatis mampu menghasilkan setiap toleransi yang ditentukan.
Periksa laporan dimensi yang representatif terhadap gambar. Kursi bantalan kritis, poros cocok, antarmuka roda gigi atau kopling, pemasangan permukaan dan fitur penyelarasan harus memiliki metode yang ditentukan dan nilai rekaman aktual. Alat ukur harus sesuai toleransi dan terkontrol agar hasilnya tetap dapat diandalkan.
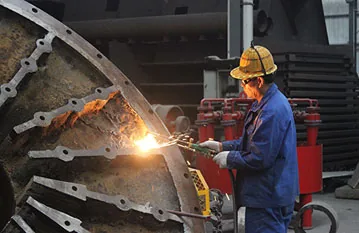
Kualitas Pengelasan Membutuhkan Rantai Terkendali
Alat berat seringkali mengandung pelat yang tebal, antarmuka dan sambungan cor-ke-fabrikasi yang terkena pembebanan siklik atau benturan. Oleh karena itu, kualitas pengelasan dimulai sebelum busur terjadi. Kelas materi, persiapan bersama, proses, habis pakai, kontrol masukan panas jika ditentukan, urutan pengelasan dan akses untuk inspeksi semuanya mempengaruhi hasil.
Luas dan metode inspeksi harus mengikuti risiko komponen, bahan, tipe sambungan, ketebalan dan persyaratan kontrak. Inspeksi visual, partikel magnetik, penetran, metode ultrasonik dan radiografi mengungkapkan kondisi yang berbeda; satu metode tidak sesuai secara universal. Laporan memerlukan identitas bagian, lokasi bersama, metode, prosedur, personil, referensi hasil dan penerimaan.
Perakitan dan Pengujian Pabrik Perlu Penerimaan Terukur
Perakitan mengubah komponen individu menjadi mesin yang berfungsi. Tahap ini harus memverifikasi keselarasan, permukaan kawin, pemasangan bantalan, izin, kontrol pengikat, pelumasan, penjaga, arah rotasi dan antarmuka untuk instalasi lapangan. Pemeriksaan yang berlaku berbeda-beda tergantung mesin, jadi daftar periksa umum yang ditandatangani lebih lemah daripada catatan yang berisi nilai aktual dan batas penerimaan.
Lari tanpa beban dapat mengonfirmasi rotasi dasar, suara, kebocoran, tren suhu atau respons kontrol dalam lingkup pabrik yang ditentukan, tetapi ia tidak dapat mereproduksi sifat bijih, beban proses atau rangkaian pabrik lengkap. Pengujian di pabrik dan lokasi harus menyatakan kondisi dan batasannya. Untuk terintegrasi peralatan pengolahan mineral, data antarmuka antara pemberian makan, menggiling, klasifikasi dan pemisahan bisa sama pentingnya dengan pengujian mesin individual.
Cara Cek Kapasitas Tanpa Mengandalkan Nomor Judul
- Petakan rute produksi. Identifikasi rilis desain, pembelian, pemotongan, pembentukan, pengelasan, perlakuan panas, permesinan, perakitan, lapisan, tanggung jawab pengujian dan pengepakan.
- Temukan proses kemacetannya. Bandingkan jumlah komponen yang diperlukan dan beban kerja bulanan dengan mesin, bergeser, perlengkapan dan personel yang berkualifikasi tersedia.
- Tinjau pekerjaan yang sedang berlangsung. Konfirmasikan pesanan saat ini, identifikasi dan tahap produksi mendukung cakupan produk yang dinyatakan.
- Pisahkan pekerjaan internal dan outsourcing. Catat proses mana yang meninggalkan lokasi dan bagaimana pemasoknya, mengangkut, inspeksi dan jadwal masuk dikontrol.
- Bandingkan penyelesaian yang direncanakan dan aktual. Gunakan pesanan representatif untuk memahami variasi waktu tunggu, pengerjaan ulang dan penutupan dokumen daripada hanya mengandalkan kapasitas tahunan terukur.
- Sertakan sumber daya yang berkualitas. Staf inspeksi, instrumen, Akses NDT dan tinjauan catatan harus disesuaikan dengan volume produksi.
Pisahkan Infrastruktur Fasilitas dari Bukti Manufaktur
Cuaca yang ketat, bengkel yang cukup terang dan terorganisir melindungi material, komponen, instrumen dan pekerjaan yang sedang berjalan. Spesialis selubung bangunan seperti Yesus menggambarkan bahwa sistem atap untuk bangunan industri merupakan disiplin produk tersendiri. Kondisi bangunan mendukung produksi, tapi itu tidak membuktikan keakuratan pemesinan, penerimaan las atau kinerja peralatan. Evaluasi fasilitas sebagai infrastruktur, kemudian memverifikasi kemampuan manufaktur melalui dokumen terkontrol dan hasil terukur.
Sertifikat dan Klaim Perlu Verifikasi Cakupan
Sertifikat dapat mendukung evaluasi pemasok hanya jika berbadan hukum, lokasi produksi, kegiatan yang tertutup, badan penerbit, edisi standar dan validitasnya sesuai dengan karya yang sedang ditinjau. Sertifikat untuk berdagang, penjualan atau lokasi lain mungkin tidak mencakup desain dan manufaktur di pabrik yang dikunjungi. Juga, logo standar pada brosur bukanlah pengganti sertifikat yang dapat dilacak.
Standar juga memiliki tujuan yang berbeda. Standar manajemen mutu membahas proses organisasi; standar pengelasan membahas kontrol dan penerimaan fabrikasi; standar pengukuran mengatasi keyakinan pada hasil; standar keselamatan mesin menangani penilaian risiko. Tidak satu pun dari hal-hal ini yang membuktikan bahwa mesin tertentu memenuhi tugas proses yang disepakati.
Urutan Kunjungan Pabrik yang Praktis
Sebelum Kunjungan
Tentukan cakupan produk, komponen penting, kondisi tujuan, dokumen yang diperlukan, proses yang dialihdayakan dan catatan representatif untuk ditinjau.
Selama Kunjungan
Ikuti satu komponen mulai dari gambar dan identitas material hingga fabrikasi, permesinan, inspeksi, perakitan dan pengendalian dokumen. Catat bukti dan kesenjangan yang belum terselesaikan.
Setelah Kunjungan
Kemampuan terverifikasi terpisah, kemampuan bersyarat dan bukti yang hilang. Tetapkan tindakan, pihak yang bertanggung jawab dan dokumen penutupan sebelum persetujuan pemasok.
Itu Pabrik peralatan Pertambangan Vanore halaman menyajikan ruang lingkup produksi dan sumber daya manufaktur perusahaan. Evaluasi spesifik proyek tetap harus menghubungkan mesin yang diperlukan, bahan, antarmuka, rencana pemeriksaan dan dokumen pengiriman sesuai pesanan yang berlaku.
FAQ Evaluasi Pabrik Peralatan Pertambangan
Apakah pabrik besar membuktikan bahwa suatu produsen dapat menghasilkan peralatan yang berkualitas?
TIDAK. Daerah pabrik, kapasitas angkat dan peralatan mesin menunjukkan potensi kapasitas produksi. Kualitas produk juga tergantung pada desain yang terkontrol, bahan, prosedur, personel yang kompeten, inspeksi, pengujian, pengendalian ketidaksesuaian dan catatan yang dapat ditelusuri.
Apa bukti terkuat saat kunjungan pabrik?
Ikuti satu komponen atau pesanan representatif dari gambar dan catatan material yang disetujui selama produksi, inspeksi, perakitan dan dokumentasi akhir. Identitas yang konsisten dan kontrol revisi memberikan bukti yang lebih kuat dibandingkan foto yang terisolasi.
Apakah outsourcing merupakan tanda peringatan?
Tidak secara otomatis. Pengecoran khusus, perlakuan panas, permesinan, pelapisan atau pengujian dapat dialihdayakan. Pabrikan harus menetapkan tanggung jawab dan menunjukkan persetujuan pemasok, persyaratan teknis, ketertelusuran, verifikasi masuk dan kontrol jadwal.
Apakah tes pabrik membuktikan kinerja lapangan?
Pengujian pabrik hanya memverifikasi kondisi dan kriteria penerimaan yang termasuk dalam prosedurnya. Rotasi tanpa beban atau pemeriksaan fungsional tidak dapat mereproduksi perilaku bijih, beban proses penuh, pondasi lokasi atau rangkaian pabrik lengkap.
Dokumen apa yang harus dihubungkan ke mesin yang dikirimkan?
Paket yang diperlukan mungkin termasuk gambar yang disetujui, tagihan bahan, catatan bahan dan inspeksi, hasil tes, manual, informasi pengepakan dan sertifikat yang ditentukan dalam kontrak. Setiap dokumen harus sesuai dengan konfigurasi dan identitas yang dikirimkan.