
А оценка завода производителя горного оборудования следует проверить, как поставщик контролирует проектирование, материалы, механическая обработка, сварка, сборка, инспекция, тестирование и окончательные записи. Заводская площадь, количество сотрудников и большие станки указывают на потенциальную мощность, но они не доказывают, что конкретная дробилка, мельница, печь или обрабатывающее оборудование будут соответствовать согласованным требованиям. Самая сильная оценка соответствует одному репрезентативному компоненту или заказу от утвержденного чертежа до отслеживаемого результата проверки..
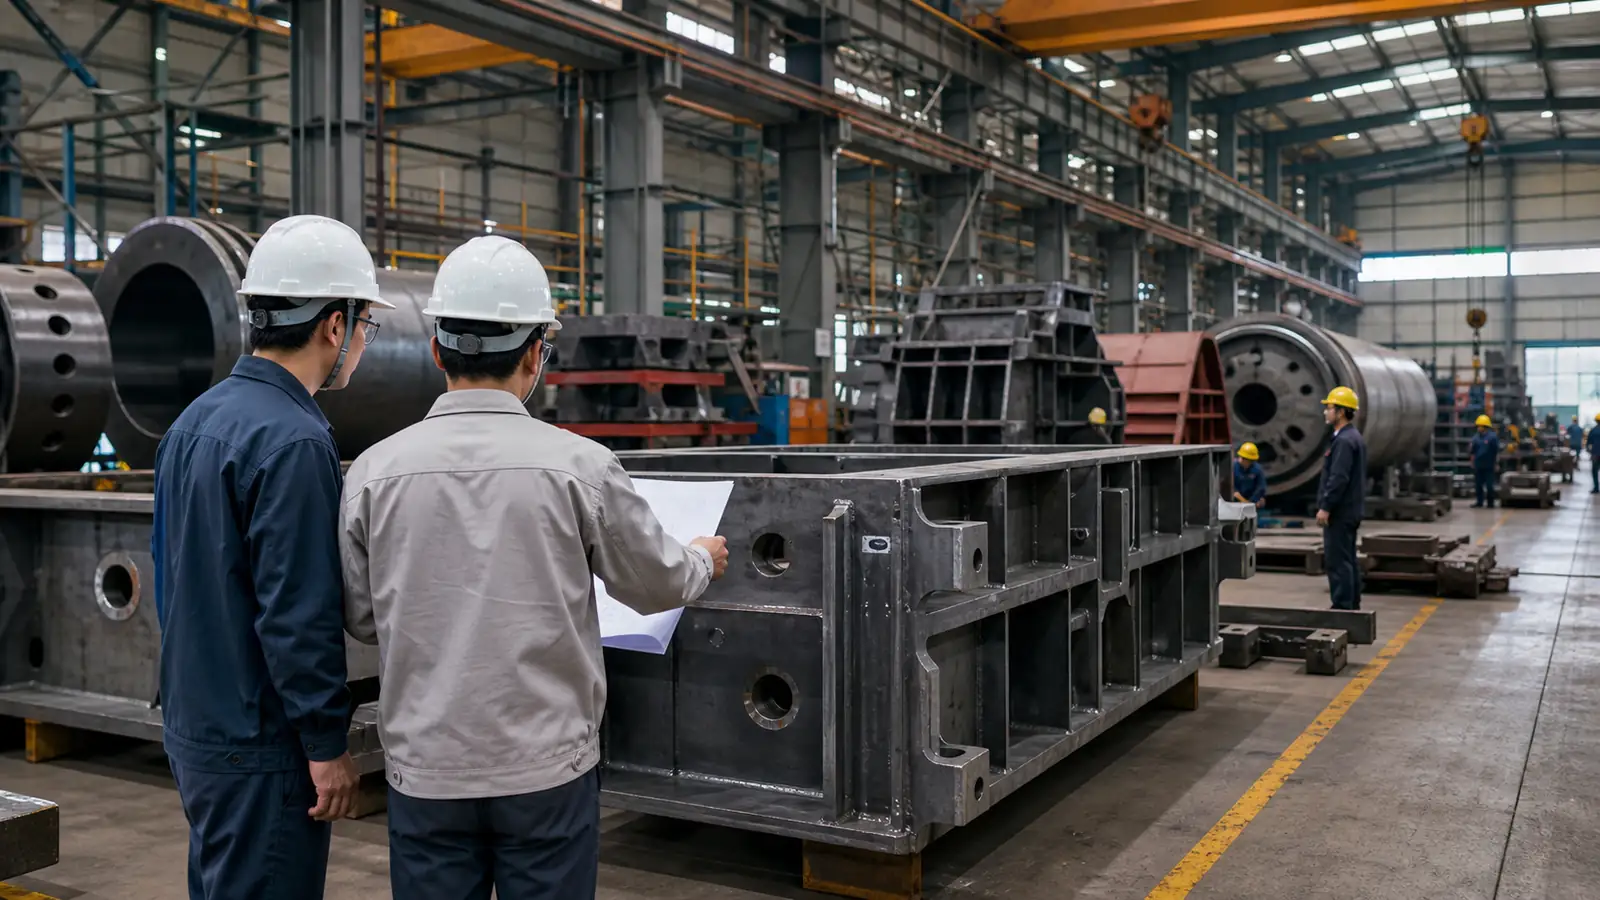
Начните с объема продукции и ответственности за производство.
Начните с определения того, за что отвечает фабрика.. Поставщик может проектировать и производить комплектные машины., изготавливать только выбранные конструкции, закупить приводные системы и подшипники, или отдать кастинг на аутсорсинг, термическая обработка, механическая обработка и покрытие. Аутсорсинг не является автоматически слабостью, но ответственность, контроль поставщика, Входной контроль и отслеживаемость должны оставаться четкими.
Объем должен соответствовать оцениваемым продуктам.. Производство доказательств стационарное дробильное оборудование подчеркивает рамки, валы, подшипники, интерфейсы изнашиваемых деталей и зазоры в сборе. Большой мельницы добавить изготовление корпуса, обработанные монтажные поверхности, зацепление и выравнивание. Вращающиеся печи и сушилки требуют контроля длинных цилиндрических участков, поддержка интерфейсов, выравнивание привода и взаимоотношения при сборке на месте.
Области заводской оценки и доказательства
| Область оценки | Что проверить | Полезные доказательства | Слабый сигнал |
|---|---|---|---|
| Контроль проектирования | Утвержденные материалы, расчеты там, где это необходимо, выпуск чертежа, контроль версий и авторизация изменений. | История изменений, утвержденный чертеж, спецификация материалов и связанный план проверки. | Чертежи без статуса утверждения или различных доработок в офисе и мастерской.. |
| Контроль материалов | Спецификация, документы поставщика, идентификация, хранилище, одобрение выпуска и замены. | Сертификат материала, идентичность плавки или партии, получение записи и знака прослеживаемости. | Неизвестное материальное или устное заверение без записей. |
| Обработка | Часть конверта, метод установки, критические допуски, Требования к поверхности и возможности измерения. | Лист процесса, запись калиброванного прибора и репрезентативный отчет о размерах. | Большой станок показан без подтверждения достижимых результатов проверки.. |
| Сварка | Процедура, квалификация персонала, расходные материалы, совместная подготовка, предварительный нагрев, где указано, контроль осмотра и ремонта. | Применимая процедура, запись сварщика, карта сварных швов, Акт осмотра и закрытие ремонта. | Внешний вид рассматривается как единственный критерий приемки.. |
| Сборка | Соответствовать, выравнивание, разрешения, ужесточение, смазка, управление вращением и интерфейсом. | Контрольный список сборки, измеренные значения, запись крутящего момента или натяжения, где это необходимо, и журнал исключений. | Завершение сборки фиксируется без фактических измерений. |
| Тестирование | Объем испытаний, условия, инструменты, критерии приемки и обработка отклонений. | Утвержденная процедура испытаний, фактические показания, заявление о результате и подписанное закрытие. | Бегущее видео без условий испытаний и ограничений приемки. |
| Документация | Записи соответствуют поставленному серийному номеру, конфигурация и утвержденный заказ. | Список чертежей, сертификаты, протоколы проверок и испытаний, инструкции и упаковочный лист. | Родовые документы, которые нельзя привязать к поставляемой машине. |
Контроль за проектированием должен дойти до мастерской
Возможности проектирования не демонстрируются только скриншотами программного обеспечения или чертежным бюро.. Заводу необходим контролируемый путь от требований проекта до выпущенного чертежа., спецификация материалов, инструкции по процессу и точка контроля. Когда редакция меняет материал, терпимость, конфигурация интерфейса или компонента, затронутые документы и незавершенная работа должны быть идентифицированы.
Полезный обзор выбирает один текущий компонент и сравнивает утвержденный чертеж с инженерным проектом., производство и проверка. Номер чертежа, требования к пересмотру и приемке должны согласовываться. Если произошло изменение, в записи должно быть указано, кто ее утвердил, какие детали были затронуты и как оценивалась уже выполненная работа.
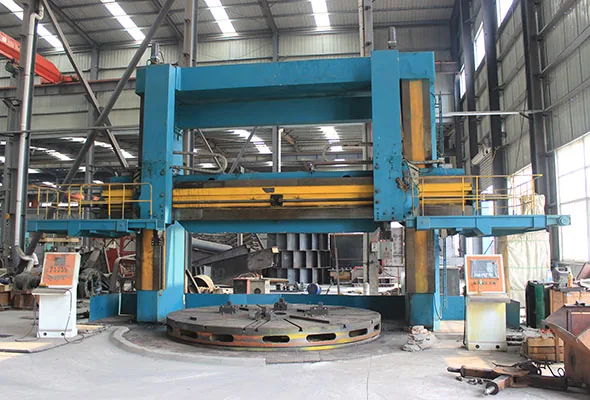
Возможности обработки — это больше, чем размер машины
Большие токарные станки, расточные станки и вертикальные токарные станки создают физическую оболочку, которую может обрабатывать завод. Возможности также зависят от крепления., базовая стратегия, состояние инструмента, компетентность оператора, температурные эффекты, доступ к измерениям и стабильность повторяющихся настроек. Станок, который может удерживать деталь, не способен автоматически производить все заданные допуски..
Проверьте представительный размерный отчет по чертежу.. Критические места подшипников, вал подходит, интерфейсы шестерни или муфты, Монтажные поверхности и элементы выравнивания должны иметь определенные методы и фактические записанные значения.. Измерительные инструменты должны соответствовать допускам и контролироваться, чтобы их результаты оставались надежными..
Качество сварки требует контролируемой цепочки
Тяжелое оборудование часто содержит толстые пластины., интерфейсы и соединения «отливка-изготовленное», подвергающиеся циклическим или ударным нагрузкам. Таким образом, качество сварки начинается еще до зажигания дуги.. Марка материала, совместная подготовка, процесс, расходный материал, регуляторы тепловложения, где указано, последовательность сварки и доступ для проверки влияют на результат.
Объем и метод проверки должны соответствовать риску компонента., материал, тип сустава, толщина и договорные требования. Визуальный осмотр, магнитные частицы, пенетрант, ультразвуковые и рентгенографические методы выявляют различные состояния; один метод не является универсальным. Для отчетов требуется идентичность частей, совместное расположение, метод, процедура, персонал, результат и ссылка на приемку.
Сборка и заводские испытания требуют взвешенной приемки
Сборка превращает отдельные компоненты в работающую машину.. На этом этапе необходимо проверить соответствие, сопрягаемые поверхности, установка подшипника, разрешения, контроль застежки, смазка, охранники, направление вращения и интерфейсы для установки на месте. Соответствующие проверки различаются в зависимости от машины., поэтому общий подписанный контрольный список слабее, чем запись, содержащая фактические значения и пределы приемлемости..
Работа без нагрузки может подтвердить базовое вращение., звук, утечка, температурный тренд или реакция управления в пределах установленного заводом диапазона, но он не может воспроизвести свойства руды, технологическая нагрузка или весь контур установки. Заводские и полевые испытания должны указывать их условия и ограничения.. Для комплексного оборудование для переработки полезных ископаемых, данные интерфейса между питанием, шлифование, классификация и разделение могут быть столь же важными, как и индивидуальное испытание машины..
Как проверить емкость, не полагаясь на заголовки цифр
- Составьте карту производственного маршрута. Определить выпуск проекта, покупка, резка, формирование, сварка, термическая обработка, механическая обработка, сборка, покрытие, обязанности по тестированию и упаковке.
- Найдите узкое место в процессе. Сравните требуемый объем деталей и ежемесячную рабочую нагрузку с машинами., сдвиги, наличие оборудования и квалифицированного персонала.
- Обзор выполняемой работы. Подтвердите, что текущие заказы, идентификация и этап производства поддерживают заявленный объем продукции.
- Разделение внутренней и внешней работы. Запишите, какие процессы покидают площадку и как поставщики, транспорт, входной контроль и график контролируются.
- Сравните запланированное и фактическое завершение. Используйте репрезентативные заказы, чтобы понять изменение времени выполнения заказа., доработка и закрытие документов, а не полагаться только на номинальную годовую мощность.
- Включите качественные ресурсы. Кадровое обеспечение инспекции, инструменты, Доступ к неразрушающему контролю и просмотр записей должны масштабироваться вместе с объемом производства..
Отделение инфраструктуры объекта от производственных данных
Непогода, адекватно освещенный и организованный цех защищает материалы, компоненты, инструменты и работа в процессе. Специалисты по ограждающим конструкциям, такие как Иисус иллюстрируют, что кровельные системы для промышленных зданий представляют собой отдельную дисциплину продукции.. Состояние здания поддерживает производство, но это не доказывает точность обработки, приемка сварных швов или производительность оборудования. Оценить объект как инфраструктуру, затем проверьте производственные возможности с помощью контролируемых документов и результатов измерений..
Сертификаты и претензии требуют проверки объема
Сертификат может поддерживать оценку поставщика только в том случае, если его юридическое лицо, место производства, охватываемая деятельность, выдающий орган, стандартное издание и срок действия соответствуют рецензируемой работе. Сертификат для торговли, продажи или другой сайт могут не охватывать проектирование и производство на посещаемом заводе.. Так же, стандартный логотип на брошюре не заменяет отслеживаемый сертификат.
Стандарты также служат разным целям.. Стандарт управления качеством касается организационных процессов.; Стандарты сварки касаются контроля и приемки производства.; стандарты измерения обеспечивают уверенность в результатах; стандарты безопасности машинного оборудования касаются оценки рисков. Ничто из этого само по себе не доказывает, что конкретная машина соответствует согласованным технологическим требованиям..
Практическая последовательность посещения фабрики
Перед визитом
Определить объем продукта, критические компоненты, условия назначения, необходимые документы, переданные на аутсорсинг процессы и репрезентативные записи для проверки.
Во время визита
Следуйте одному компоненту от чертежа и идентичности материала до изготовления., механическая обработка, инспекция, сборка и контроль документации. Зарегистрируйте доказательства и неустраненные пробелы.
После визита
Отдельная проверенная возможность, условная дееспособность и недостающие доказательства. Назначить действия, ответственные стороны и закрывающие документы до утверждения поставщиком.
The Ванорский завод горного оборудования на странице представлены объемы производства и производственные ресурсы компании.. Оценка конкретного проекта все равно должна подключать необходимую машину., материалы, интерфейсы, план проверки и документы на поставку в соответствии с соответствующим заказом.
Часто задаваемые вопросы по оценке завода горного оборудования
Доказывает ли крупный завод, что производитель может поставлять качественное оборудование??
Нет. Заводская площадь, грузоподъемность и станки указывают на потенциальную производственную мощность. Качество продукции также зависит от контролируемого проектирования., материалы, процедуры, компетентный персонал, инспекция, тестирование, контроль несоответствий и отслеживаемые записи.
Что является самым убедительным доказательством во время посещения фабрики??
Следуйте одному репрезентативному компоненту или заказу из утвержденного чертежа и записи материалов на протяжении всего производства., инспекция, сборка и окончательная документация. Постоянный контроль идентичности и версий обеспечивает более убедительные доказательства, чем отдельные фотографии..
Является ли аутсорсинг предупреждающим знаком??
Не автоматически. Специализированный кастинг, термическая обработка, механическая обработка, нанесение покрытия или тестирование могут быть переданы на аутсорсинг. Производитель должен определить ответственность и продемонстрировать одобрение поставщика., технические требования, прослеживаемость, входная проверка и контроль графика.
Подтверждают ли заводские испытания работоспособность в полевых условиях??
Заводские испытания проверяют только условия и критерии приемки, включенные в их процедуру.. Вращение без нагрузки или функциональные проверки не могут воспроизвести поведение руды., полная загрузка процесса, фундамент объекта или весь контур завода.
Какие документы должны быть подключены к поставляемой машине?
Требуемый пакет может включать утвержденные чертежи., спецификация материалов, записи о материалах и проверках, результаты испытаний, руководства, информация по упаковке и сертификаты, указанные в договоре. Каждый документ должен соответствовать поставляемой конфигурации и идентичности..